


Разделительные смазки для форм ППУ: выбор и дефекты
Содержание:
Разделительная смазка должна обеспечить стабильное извлечение детали и при этом не загрязнить её поверхность. Выбор «самой скользкой» системы часто создаёт новые проблемы: рыбьи глаза при окраске, слабую склейку, матовые пятна, перенос силикона и накопление воска в форме. Оптимальный разделитель подбирают под химию ППУ, материал и температуру формы, геометрию детали, цикл, способ нанесения и последующие операции.
Содержание
- Что делает разделитель
- Водные и растворные системы
- Силиконовые, восковые и полупостоянные покрытия
- Как подобрать продукт
- Подготовка формы
- Нанесение и расход
- Дефекты и диагностика
- Контроль процесса
- Безопасность
- Частые вопросы
Функции разделительной системы
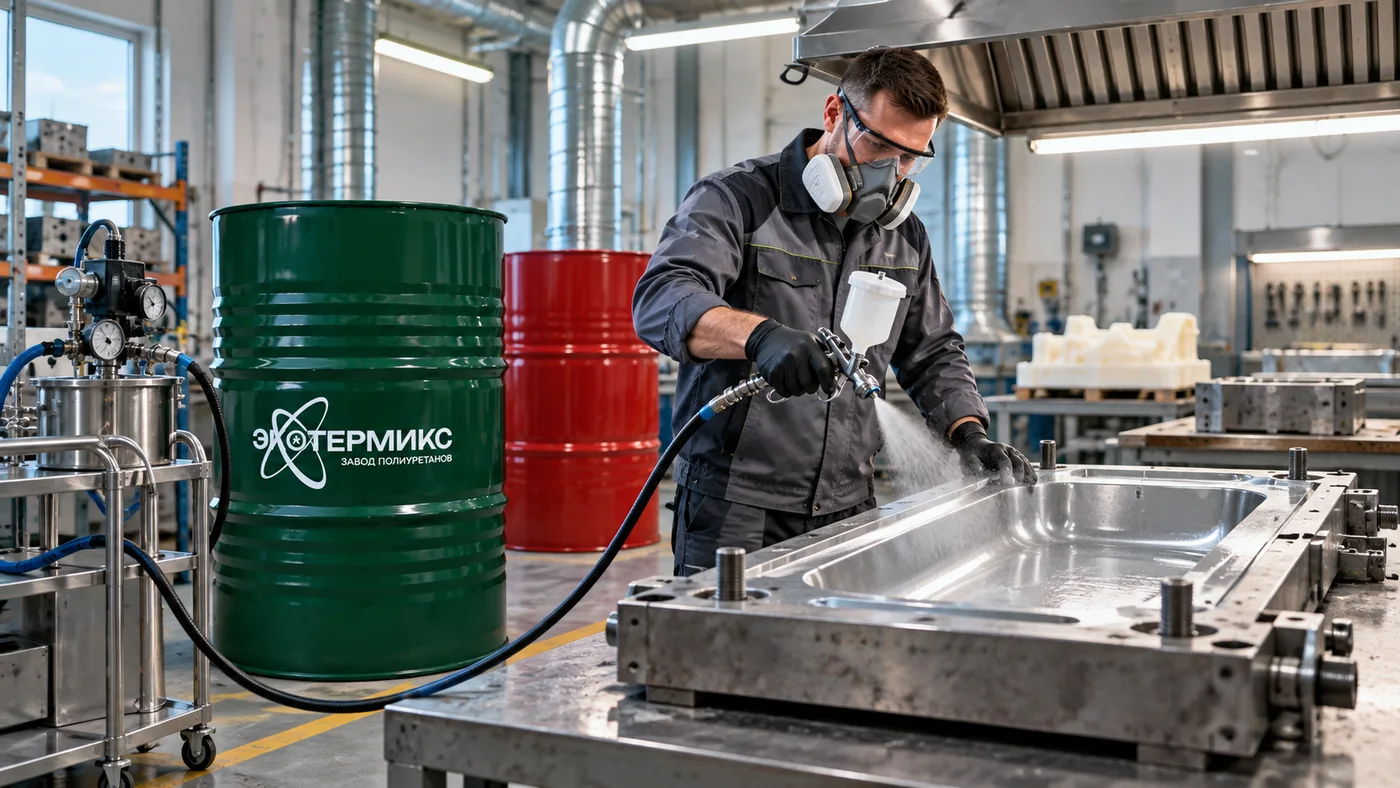
Разделитель формирует тонкую контролируемую границу между формой и реагирующим полиуретаном. Он должен снижать адгезию ровно настолько, чтобы деталь извлекалась без повреждения, не нарушая рельеф, блеск и последующую обработку. В пористой или изношенной форме сначала может потребоваться очиститель, праймер или герметизатор, а уже затем разделительный слой.
Проблему нельзя оценивать только по усилию съёма. Хороший процесс также даёт постоянную геометрию, минимальный перенос на деталь, низкое накопление в форме и прогнозируемое число циклов между обслуживанием.
Основные типы
Chem-Trend отмечает, что ПУ-производство использует и водные, и растворные системы. Водные продукты сложнее формируют плёнку и требуют полного удаления воды; остаточная вода может вступать в реакцию с ППУ и давать мочевинные побочные продукты или дефекты поверхности.
Критерии выбора
- 1. Тип ППУ: жёсткая, эластичная, интегральная, микропористая или вспененная система.
- 2. Материал формы: сталь, алюминий, эпоксидный композит, силикон, полиуретановая оснастка.
- 3. Температура формы и время цикла.
- 4. Глубина поднутрений и требуемое усилие съёма.
- 5. Желаемая поверхность: глянец, мат, текстура, отсутствие пор.
- 6. Последующие операции: окраска, печать, склейка, металлизация.
- 7. Допустимый VOC, требования пожарной безопасности и вентиляции.
- 8. Способ нанесения и возможность автоматического дозирования.
Любое рекламное описание проверяют по TDS и SDS. Силиконсодержащий продукт, подходящий для лёгкого съёма, может быть неприемлем для детали, которую потом клеят. Henkel отдельно предлагает силиконовые и полимерные полупостоянные продукты — это разные технологические решения.
Подготовка формы
Новую форму очищают от полировальных паст, масел и следов изготовления. Старую — от накопившегося разделителя и полимера. Агрессивность очистителя согласуют с материалом формы; повреждение микрорельефа изменит внешний вид всех последующих деталей.
Для пористой формы применяют совместимый герметизатор. Например, полимерный sealer закрывает микропоры и мелкие дефекты, но требует собственной выдержки. Нельзя компенсировать пористость бесконечным увеличением расхода разделителя: это ускоряет загрязнение формы.
Нанесение тонкой плёнки
Слой должен быть равномерным, без луж и сухих непрокрытых зон. При распылении контролируют вязкость, давление, факел, расстояние, скорость руки и перекрытие проходов. Воздушное распыление, airless и автоматические системы дают разный размер капель и требуют отдельной настройки.
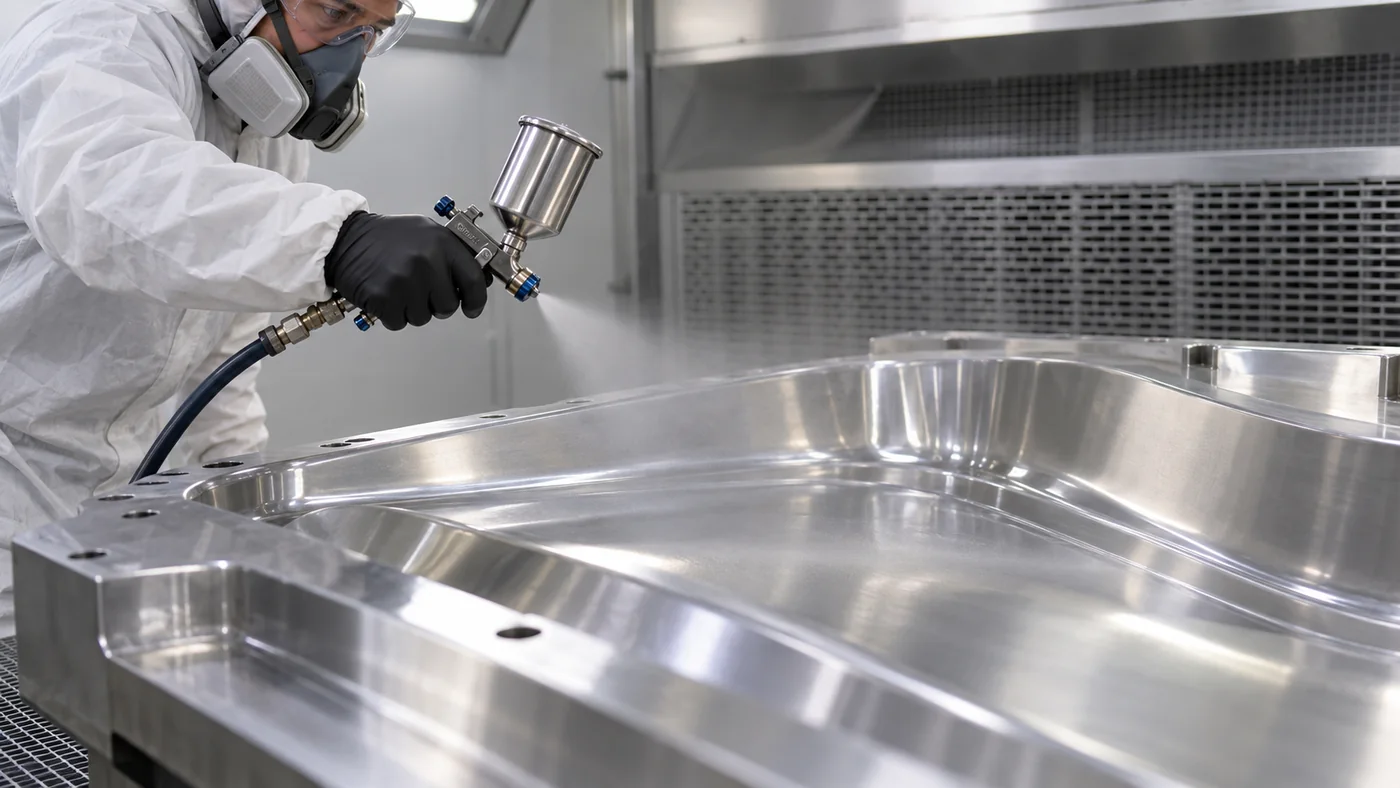
Расход лучше отслеживать как параметр процесса:
q = m / S
где q — расход готового состава, г/м²; m — масса израсходованного продукта, г; S — площадь обработанной формы, м². Для полупостоянной системы дополнительно считают средний расход на одну деталь с учётом стартовых слоёв и обновления. Нормативное значение берут из TDS и подтверждают серией.
Выдержка и сушка
Водный носитель должен полностью испариться до заливки. Растворный продукт также требует удаления носителя и, для полупостоянной системы, формирования или отверждения плёнки. Температура формы, влажность и вентиляция влияют на время; перенос цифры из TDS без учёта условий опасен.
Слишком ранняя заливка может дать поры, пятна, ухудшение поверхности и нестабильное извлечение. Слишком долгое ожидание в пыльном цехе увеличивает риск загрязнения формы.
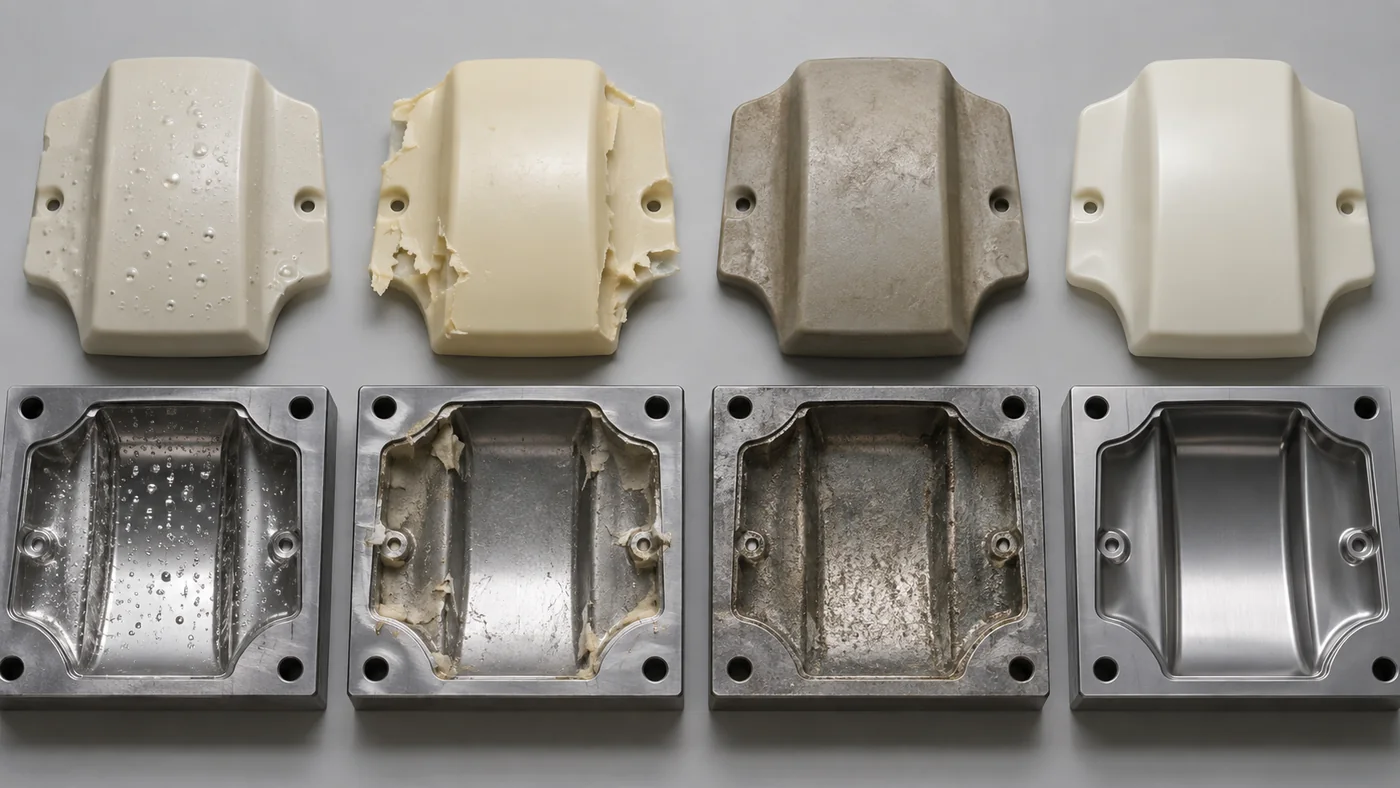
Типичные дефекты
| Дефект | Возможная причина | Что проверить |
|---|---|---|
| Деталь прилипает | мало разделителя, пропуск, неверная совместимость | карту распыла, подготовку, температуру формы |
| Рыбьи глаза при окраске | перенос силикона или избыток разделителя | тип продукта, очистку детали, расход |
| Матовые пятна | неравномерная плёнка или вода | размер капель, сушку, температуру |
| Поры у поверхности | остаточная вода или растворитель | выдержку, вентиляцию, влажность |
| Налипание в углах | теневая зона распыла или поднутрение | траекторию форсунки и геометрию |
| Быстрое загрязнение формы | избыток воска, частое нанесение | фактический расход и период очистки |
| Плохая склейка | перенос активного вещества | силиконсвободный продукт и тест адгезии |
| Разброс усилия съёма | ручная нестабильность | автоматизацию, массу на цикл, обучение |
План производственного испытания
Сначала фиксируют контрольный продукт и параметры. Для кандидата выбирают одну форму или секцию, очищают её по одинаковой процедуре, наносят установленное число стартовых слоёв и проводят серию не менее чем до проявления тренда. Записывают усилие и время извлечения, внешний вид, брак, число циклов до обновления, расход и состояние формы.
Если деталь окрашивают или клеят, испытание не заканчивается на съёме: выполняют реальный вторичный процесс после установленной выдержки. Именно он часто определяет выбор между силиконовой и силиконсвободной системой.
Безопасность
Для растворных продуктов критичны вентиляция, исключение источников воспламенения и оборудование для взрывоопасной зоны, если это требуется оценкой риска. Для всех продуктов используют актуальный SDS, локальную вытяжку и совместимые СИЗ. Перелив в неподписанную тару и распыление без контроля аэрозоля недопустимы.
Контроль процесса
В рабочей инструкции фиксируют код продукта и партии, разбавление, температуру формы, число проходов, время сушки, частоту обновления, расход на смену и критерии очистки. Оператор не должен менять разбавление «по ощущениям»: любое изменение сначала проверяют на короткой контролируемой серии.
Частые вопросы
Что лучше: водный или растворный разделитель?
Зависит от температуры формы, цикла, требований по VOC и способности полностью высушить плёнку. Оба типа применяются в ПУ-процессах.
Можно ли использовать силиконовую смазку?
Можно, если последующая окраска и склейка не критичны или совместимость подтверждена. Перенос силикона часто мешает вторичной адгезии.
Что такое полупостоянный разделитель?
Он формирует тонкое покрытие, рассчитанное на несколько съёмов с периодическим обновлением. Требует качественной очистки и выдержки.
Нужно ли наносить смазку каждый цикл?
Не всегда. Это зависит от типа продукта, сложности детали и стабильности формы; режим задают испытанием и TDS.
Почему деталь прилипает в одном углу?
Вероятны теневая зона распыла, поднутрение, холодный участок или локальное загрязнение. Проверяют траекторию форсунки и геометрию.
Почему на детали появляются поры?
Для водной системы причиной может быть остаточная вода, для растворной — неиспарившийся носитель. Также проверяют сам ППУ и воздух в смеси.
Откуда берутся рыбьи глаза?
Частая причина — загрязнение поверхности низкоэнергетическим разделителем, особенно силиконом, или его избыток. Требуется анализ всей цепочки до окраски.
Можно ли разбавлять водой?
Только если продукт поставляется как водный концентрат и TDS разрешает конкретное разбавление. Используют воду требуемого качества и точное дозирование.
Как считать расход?
Взвешивают фактическое потребление и делят на площадь или число циклов. Контроль проводят отдельно для стартовых слоёв и обновления.
Почему форма быстро загрязняется?
Слой может быть избыточным, продукт — склонным к переносу, а очистка — нерегулярной. Сравнивают массу нанесения и число циклов.
Нужен ли герметизатор формы?
Он полезен для пористой или изношенной оснастки, если совместим с разделителем. Герметизатор не заменяет ремонт глубоких повреждений.
Как очищать металлическую форму?
По инструкции производителя формы и разделителя: удаляют полимер и старую плёнку, не повреждая полировку. Затем обезжиривают и сушат.
Как очищать композитную форму?
Только совместимым средством, чтобы не размягчить связующее и не изменить блеск. Сначала делают пробу на малом участке.
Можно ли наносить кистью?
Для некоторых продуктов можно, но равномерность сложнее контролировать. Способ нанесения должен быть указан в TDS и проверен на поверхности детали.
Как выбрать форсунку?
По вязкости, требуемому факелу и расходу. Настройку подтверждают картой распыла и взвешиванием нанесённой массы.
Сколько сушить слой?
Столько, сколько требует TDS при фактической температуре и вентиляции. Водные системы особенно чувствительны к влажности и холодной форме.
Можно ли красить деталь сразу?
Зависит от переноса разделителя и технологии подготовки поверхности. Проводят испытание реальной краской и режимом выдержки.
Как проверить влияние на клей?
Склеивают типовые образцы после производственной очистки и измеряют прочность и характер разрушения. Визуального осмотра недостаточно.
Когда автоматизировать распыление?
Когда ручной разброс влияет на брак, расход и цикл. Автоматизация полезна после стабилизации рецептуры и траектории.
Какие документы хранить?
TDS, SDS, утверждённую инструкцию, журнал партий и расхода, результаты серийных испытаний и график очистки формы.
Вывод
Надёжный результат начинается с требований к изделию или конструкции, а не с одной паспортной цифры. Зафиксируйте условия, выберите систему по действующему TDS, подтвердите её пробой и сохраните измерения процесса. Так решение становится воспроизводимым и пригодным для технической приёмки.
Источники
- Chem-Trend — обзор разделительных систем
- Chem-Trend — разделители для полиуретана
- Henkel LOCTITE FREKOTE B15 — герметизатор форм
- Henkel LOCTITE FREKOTE AC4368 — силиконовый разделитель
- Chem-Trend PU-16121W — пример TDS водного концентрата
- OSHA 1910.94 — требования к вентиляции распылительных процессов
Рекомендация специалиста
Перед закупкой и запуском подготовьте краткое техническое задание с основанием или деталями, режимом эксплуатации, критериями контроля и фотографиями узлов. Специалист Экотермикс сможет сопоставить его с документами конкретной системы и предложить план пробного применения без подмены проектного расчёта.


