


Производство резиновой плитки: оборудование и клей
Содержание:
Производство плитки из резиновой крошки — это дозирование сухого наполнителя, пигмента и полиуретанового связующего, равномерное смешение, загрузка формы, уплотнение и выдержка до безопасной распалубки. Качество определяется не одной мощностью пресса: одинаково важны гранулометрия и влажность крошки, точность весов, распределение клея, масса каждой закладки, температура формы и стабильность цикла.
Для холодного и горячего формования применяют разные марки связующих и разные режимы. Нельзя взять пропорцию из статьи, увеличить температуру пресса и ожидать тот же результат. Расход клея, жизнеспособность смеси, давление, температура и длительность прессования устанавливаются TDS конкретного продукта и пробной серией.
Из чего состоит резиновая плитка
Базовая композиция включает:
- резиновую или EPDM-крошку заданной фракции;
- полиуретановое связующее;
- совместимый пигмент, если окрашивают весь слой;
- при многослойной конструкции — отдельные смеси для основания и лицевого слоя.
Крошка создаёт объём и упругую структуру. Клей образует мостики между частицами. Пигмент влияет не только на цвет: его влажность, дисперсность и количество меняют смачивание и фактическую долю связующего на поверхности частиц.
Плотность готовой плитки не равна плотности цельной резины. Между гранулами остаются поры, поэтому важны насыпная плотность исходной смеси и степень уплотнения в форме.
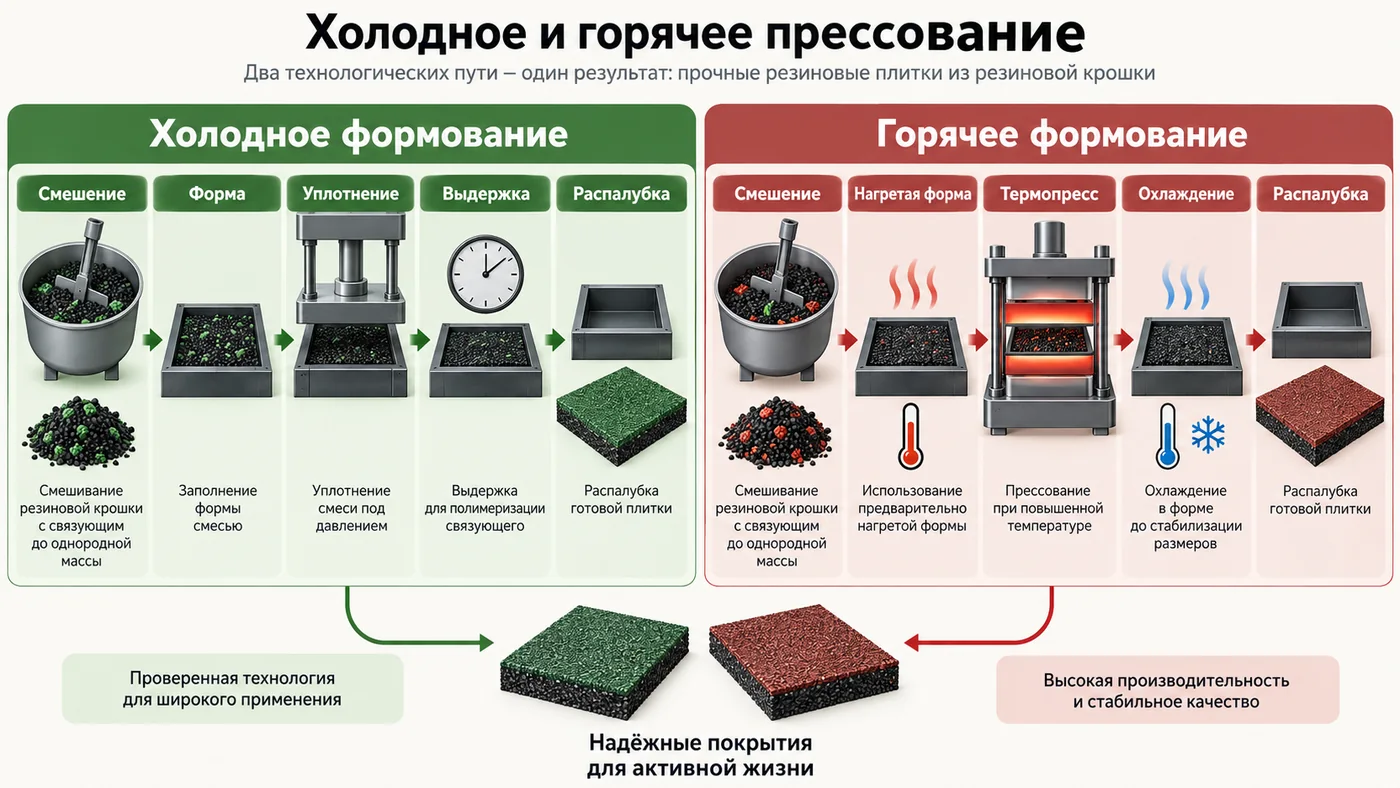
Холодное и горячее формование
Холодное прессование
Смесь укладывают в форму, уплотняют и выдерживают при температуре, предусмотренной технологией. Термин «холодное» означает отсутствие интенсивного горячего прессования, а не возможность работать с промороженным сырьём. Отверждение часто занимает дольше, зато оборудование проще и ниже тепловая нагрузка.
Горячее прессование
Форма и пресс нагреваются, что ускоряет реакцию и позволяет сократить цикл. Для этого нужен клей, специально разработанный под горячее формование. Быстрый нагрев увеличивает риск преждевременного схватывания, неравномерной температуры и прилипания к форме.
КДРК G производитель описывает как однокомпонентный полиуретановый клей для горячего формования массивной плитки из резиновой крошки. Это назначение конкретной марки, а не основание нагревать любой КДРК.
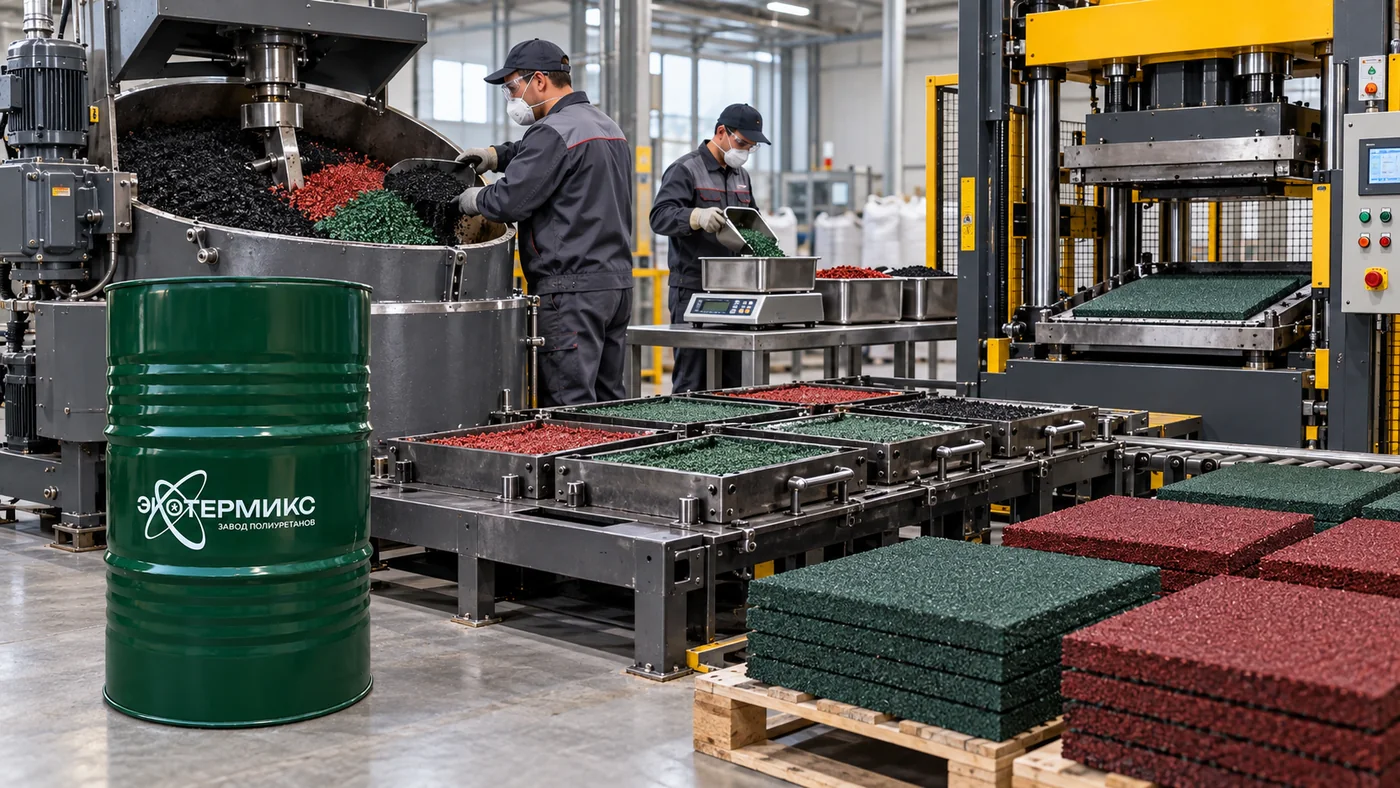
Какое оборудование нужно
1. Участок хранения и подготовки крошки
Сырьё защищают от осадков, конденсата и смешения партий. Для стабильного дозирования нужны закрытые ёмкости или биг-бэги, система подачи и место для входного контроля. При необходимости устанавливают сито, магнитный уловитель и сушильное оборудование, выбранное под производительность.
2. Весовое дозирование
Весы должны перекрывать диапазон от пигмента до полной порции крошки. Одни большие платформенные весы могут быть недостаточно точны для малой добавки. Рационально разделять:
- весы для крошки;
- точные весы для клея;
- отдельные весы или дозатор для пигмента.
Поверка и ежедневная контрольная гиря важнее количества знаков на дисплее.
3. Смеситель
Для крошки используют принудительный смеситель, который перемещает весь объём без мёртвых зон и не разрушает гранулы. Конструкция должна позволять быстро выгружать порцию и очищать стенки до отверждения связующего.
Основные критерии:
- полезный объём, а не геометрическая вместимость;
- время равномерного распределения пигмента и клея;
- отсутствие слепых зон;
- возможность дозировать жидкость тонкой струёй или распылом по TDS;
- быстрая выгрузка;
- безопасная блокировка крышки;
- сменные или очищаемые рабочие органы.
4. Формы
Форма задаёт размеры, фактуру, фаску и рельеф обратной стороны. Она должна выдерживать давление и температуру, сохранять плоскостность и позволять повторяемую распалубку. Разделительный состав используют только совместимый с клеем и последующим монтажом.
5. Пресс
Для штучной плитки применяют гидравлические или механические системы. Важны:
- рабочее усилие и площадь плиты;
- равномерность давления;
- параллельность плит;
- ход и высота пакета форм;
- управление временем;
- для горячего процесса — равномерность нагрева и точность датчиков;
- ограждения, блокировки и безопасная выгрузка.
Номинальное усилие пресса само по себе не гарантирует давление в изделии. Давление рассчитывается через фактическую площадь, на которую передаётся усилие.
6. Стеллажи и зона выдержки
После распалубки плитка ещё может набирать прочность. Стеллаж должен поддерживать изделие без изгиба, обеспечивать вентиляцию и сохранять прослеживаемость партии.
7. Контрольное оборудование
Минимальный набор включает весы, термометры, влагомер или утверждённый метод влажности, шаблоны размеров, штангенинструмент и ровную контрольную поверхность. Для квалификации продукции понадобятся испытания плотности, прочности, истирания, стабильности размеров и других характеристик по назначению.
Как выбрать клей для резиновой плитки
Назначение: холодное или горячее формование
Это первый фильтр. Продукт должен прямо допускать выбранный способ. Температуру и время цикла берут из технической документации, а не из опыта с другой маркой.
Тип крошки
SBR из переработанных шин, окрашенная резиновая крошка и EPDM отличаются поверхностью, плотностью и содержанием примесей. Совместимость и цвет лицевого слоя проверяют на образцах. Для светлой EPDM-крошки может быть важна светостойкость связующего.
Фракция
Фракция влияет на упаковку частиц, площадь поверхности и количество контактов. Более мелкая крошка имеет большую удельную поверхность и при прочих равных может требовать иной доли связующего. Смесь разных фракций иногда уплотняется плотнее, но её состав должен быть зафиксирован.
В официальном каталоге КДРК G указана фракция 1–4 мм. Это параметр конкретного решения, а не универсальный диапазон всей плитки.
Вязкость и распределение
Клей должен равномерно покрывать частицы за доступное время. Слишком высокая вязкость при холодном сырье даёт комки и непрокрас; слишком низкая может усиливать стекание к нижней части формы. Вязкость оценивают при температуре, указанной в TDS.
Рабочее время
Сумма времени дозирования, смешения, выгрузки, раскладки и закрытия пресса должна укладываться в подтверждённое окно с запасом. При многоместной форме последняя ячейка не должна получать смесь после начала заметного схватывания.
Цвет и UV
Ароматические полиуретаны могут изменять цвет под ультрафиолетом. Для светлых и ярких наружных лицевых слоёв рассматривают светостойкое связующее, если эстетика требует стабильности оттенка. Это не отменяет испытаний пигмента и всей композиции.
Документы
Запрашивают актуальные TDS и SDS, рекомендованную фракцию, пропорцию, способ активации, диапазон температуры и влажности, время распалубки, полное отверждение, требования к хранению и испытания готового изделия.
Пропорции: как пользоваться данными производителя
В официальном каталоге КДРК G приведено соотношение:
- 1,4–1,6 кг связующего на 7 кг крошки;
- 0,5–1,0 кг пигмента на 7 кг крошки;
- грунтовочный слой 0,2–0,3 кг/м².
Документ также указывает 24 часа отверждения при 20 °C и 1–3 суток полного отверждения до эксплуатации. Перед запуском эти данные нужно сверить с актуальным TDS поставляемой партии: рецептура, назначение и режим горячего формования могут иметь отдельную карту.
Пересчёт на массу крошки
Если TDS задаёт b килограммов связующего на k килограммов крошки, то для партии крошки Mк:
Mсв = Mк × b / k
Для диапазона считают нижнюю и верхнюю границы. Выбранную точку определяют испытанием, но не выходят за TDS без письменного согласования.
Массовая доля связующего в смеси
Если пигмент не учитывать:
wсв = Mсв / (Mк + Mсв) × 100%
Нельзя путать формулировки «20% от массы крошки» и «20% в общей смеси»: знаменатели разные.
Сколько смеси нужно на плитку
Теоретическая масса закладки:
Mзакл = L × B × H × ρизд
где L, B и H — размеры в метрах, ρизд — целевая кажущаяся плотность в кг/м³. Плотность определяют по пробной плитке, а не принимают равной плотности резины.
С учётом производственных потерь:
Mпартии = N × Mзакл / (1 − p)
где N — число плиток, p — доля потерь в виде десятичной дроби. Потери измеряют на реальной линии.
Технологический процесс
Шаг 1. Входной контроль
Для каждой партии фиксируют поставщика, тип и фракцию крошки, цвет, насыпную плотность, влажность и загрязнения. Металлические включения опасны для оборудования и готового изделия.
Клей проверяют по наименованию, партии, сроку годности, герметичности тары и внешнему виду по TDS. Загустевший или частично отверждённый продукт не разбавляют.
Шаг 2. Кондиционирование
Крошку, пигмент, клей и формы выдерживают до рабочего диапазона. Холодное сырьё меняет вязкость и скорость реакции. Конденсат после переноса с холода — источник неконтролируемой воды.
Шаг 3. Подготовка формы
Форму очищают, проверяют геометрию и равномерно наносят только утверждённый разделитель. Скопления разделительного состава могут оставить пятна или ухудшить последующую адгезию при монтаже.
Шаг 4. Дозирование сухих компонентов
Крошку и пигмент взвешивают по карте. Пигмент сначала распределяют по крошке, если так требует процесс. Порядок загрузки фиксируют: изменение последовательности часто меняет равномерность цвета.
Шаг 5. Введение связующего
Клей добавляют равномерно при работающем смесителе. Лить всю массу в одну точку — значит получить мокрые комки и сухие зоны. Время смешения начинают считать по определённой контрольной точке.
Шаг 6. Выгрузка и раскладка
Смесь быстро выгружают, разбивают комки и распределяют по форме. Для двухслойной плитки массу каждого слоя контролируют отдельно. Углы и рельеф заполняют без воздушных карманов.
Шаг 7. Прессование
Пресс закрывают в пределах рабочего времени. Давление, температура и длительность берутся из карты выбранного клея и формы. Фактическую температуру измеряют у рабочей поверхности, а не только на контроллере нагревателя.
Шаг 8. Распалубка
Изделие извлекают после достижения прочности, достаточной для сохранения геометрии. Поддевание инструментом не должно рвать кромку. Если плитка мягкая, решение — не дополнительный разделитель, а проверка состава и отверждения.
Шаг 9. Постотверждение
Плитки укладывают на ровные стеллажи с разделением партий. Упаковка горячих или недоотверждённых изделий может вызвать деформацию, слипание и накопление запаха.
Шаг 10. Контроль и упаковка
Проверяют массу, толщину, длину, ширину, плоскостность, кромки, цвет и состояние поверхности. Упаковку выбирают так, чтобы плитка не изгибалась и не перегревалась.
Как рассчитать пресс
Давление в форме связано с усилием:
P = F / S
где P — давление, F — усилие, S — фактическая площадь прессования.
Отсюда требуемое усилие:
F = P × S
Если одновременно прессуется несколько форм, учитывают суммарную нагруженную площадь и конструкцию пакета. Значение давления берут только из технологической документации и испытаний.
Для оценки производительности:
Q = n × 60 × η / tцикла
где Q — плиток в час, n — число изделий за цикл, tцикла — минуты на полный цикл, η — коэффициент фактической загрузки линии. В полный цикл входят загрузка, прессование, раскрытие, распалубка и подготовка формы.
Пресс с коротким временем выдержки не даст высокой производительности, если смеситель или ручная раскладка не успевают подготовить следующую закладку.
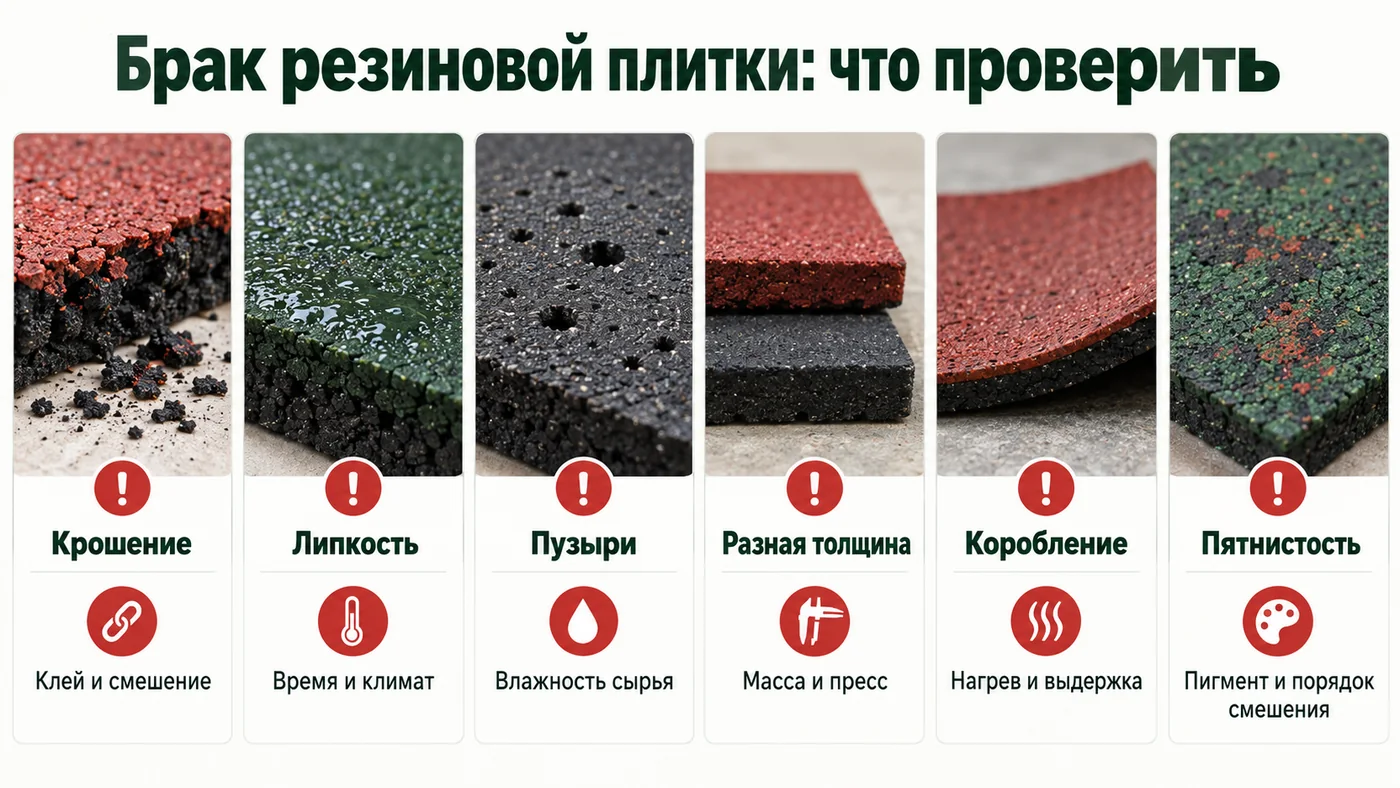
Причины брака
Плитка крошится по краям
Проверяют расход и распределение клея, сухие зоны, массу закладки, уплотнение, раннюю распалубку и состояние крошки. Увеличение связующего без диагностики может сделать поверхность липкой и дорогой, не устранив непромес.
Липкая поверхность
Возможны избыток клея, неподходящие температура и влажность, ранняя упаковка, загрязнение либо несовместимость пигмента. Продукцию изолируют до оценки полного отверждения.
Поры и вздутия
Частая причина — вода в крошке или пигменте, особенно при влагоотверждаемом PUR. Также проверяют перегрев, толщину изделия и слишком быстрый цикл.
Разная толщина
Проверяют массу каждой формы, равномерность раскладки, параллельность пресса, износ ограничителей и прилипание смеси к инструменту.
Коробление
Причиной бывают неодинаковая температура сторон, ранняя распалубка, неровный стеллаж, укладка горячих плиток в плотный штабель или разная усадка слоёв.
Пятна и неоднородный цвет
Проверяют порядок смешения, дозу и дисперсность пигмента, загрязнение смесителя, оттенок крошки и цвет связующего. В лицевом слое особенно важна повторяемость партии.
Плитка прилипает к форме
Проверяют совместимость и равномерность разделителя, чистоту формы, температуру, время и степень отверждения. Избыток разделителя может создать другие дефекты.
Плотность гуляет между партиями
Сравнивают насыпную плотность крошки, фракционный состав, массу закладки и усилие пресса. Дозирование «по ведру» недопустимо при смене сырья.
Карта диагностики
| Дефект | Проверить первым | Контрольное действие |
|---|---|---|
| крошение | масса клея, смешение, распалубка | весовой контроль и разрез образца |
| липкость | время, климат, дозировку | выдержать контроль и проверить TDS |
| пузыри | влажность крошки и пигмента | сравнить с высушенной пробой |
| разная толщина | массу формы и параллельность пресса | взвесить каждую закладку |
| коробление | температуру сторон и стеллаж | измерить плитку после стадий выдержки |
| пятнистость | порядок пигментирования | стандартизовать время сухого смешения |
| прилипание | форму, разделитель, отверждение | очистить форму и провести пробный цикл |
Контроль качества готовой плитки
Для каждой партии полезно фиксировать:
- размеры и толщину;
- массу и расчётную кажущуюся плотность;
- плоскостность и прямоугольность;
- состояние кромок;
- однородность цвета и пор;
- прочность связи слоёв;
- изменение после кондиционирования;
- результаты механических и климатических испытаний по назначению.
ASTM F3041 относится к связанным покрытиям из резиновой крошки. ASTM F1344 для резиновой плитки включает характеристики теплостойкости, истирания, стабильности размеров и светостойкости. Применимость конкретного стандарта определяют по рынку, конструкции и назначению продукта.
Если плитка предназначена для зоны падения на детской площадке, одной толщины недостаточно. Нужна оценка ударопоглощения системы в сборе. ISO 24667 задаёт требования к испытательному устройству и ссылается на методы EN 1177, ASTM F1292 и другие. Критическую высоту нельзя назначать по рецептуре или внешнему виду.
Производственный журнал
Запись на партию должна связывать:
- партии крошки, пигмента и клея;
- влажность и температуру сырья;
- массы всех компонентов;
- время начала и конца смешения;
- время загрузки и закрытия пресса;
- номер формы и пресса;
- фактические температуру, давление и время;
- время распалубки и упаковки;
- результаты контроля и число брака.
Без прослеживаемости невозможно понять, почему дефект появился только в одной смене или у одной формы.
Безопасность
Смеситель и пресс должны иметь ограждения, блокировки и безопасную процедуру очистки. Рабочие органы не очищают при возможности случайного запуска. Горячие формы требуют защиты от ожога и контролируемого инструмента для распалубки.
Неотверждённое полиуретановое связующее обрабатывают по SDS: вентиляция, защита кожи и глаз, порядок проливов и отходов. Шлифовка и обрезка создают пыль; необходимы аспирация и подходящая защита дыхания.
Чек-лист запуска производства
- [ ] Определены формат, толщина, слойность и назначение плитки.
- [ ] Выбран холодный или горячий способ формования.
- [ ] Получены актуальные TDS и SDS клея.
- [ ] Подтверждены тип и фракция крошки.
- [ ] Установлен предел влажности сырья.
- [ ] Подобраны совместимые пигмент и разделитель.
- [ ] Весы обеспечивают нужную точность.
- [ ] Смеситель проверен на отсутствие мёртвых зон.
- [ ] Для каждой формы утверждена масса закладки.
- [ ] Пресс обеспечивает равномерное усилие.
- [ ] Температура формы измеряется у рабочей поверхности.
- [ ] Рабочее время смеси имеет запас на раскладку.
- [ ] Установлены распалубка и постотверждение.
- [ ] Выпущена и испытана предсерийная партия.
- [ ] Производственный журнал связывает сырьё, режим и результат.
Итог
Линия резиновой плитки строится вокруг стабильной порции и повторяемого цикла. Нужны подготовка крошки, точные весы, принудительный смеситель, формы, пресс, зона постотверждения и контрольное оборудование. Горячее прессование может ускорить выпуск, но требует специализированного клея и равномерного нагрева.
Клей выбирают по способу формования, типу крошки, рабочему времени, температуре, цвету и требованиям к готовой плитке. Пропорцию и режимы берут из TDS, подтверждают пробной матрицей и фиксируют в технологической карте.
Специализированные составы собраны в разделе клеёв для резиновой крошки Ecotermix. Для бесшовных покрытий вместо формованной плитки см. отдельную технологию укладки резиновой крошки.
Частые вопросы
Какой клей нужен для горячего прессования резиновой плитки?
Только продукт, у которого горячее формование прямо указано в назначении и TDS. КДРК G производитель позиционирует для горячего формования массивной плитки.
Сколько клея добавлять в резиновую крошку?
По актуальной инструкции конкретной марки. В каталоге КДРК G приведено 1,4–1,6 кг связующего на 7 кг крошки, но это нельзя переносить на другой клей или фракцию.
Какая фракция подходит для плитки?
Фракцию выбирают по конструкции, фактуре и документации клея. Для КДРК G в официальном каталоге указано 1–4 мм.
Можно ли дозировать крошку вёдрами?
Для серийного производства нет: насыпная плотность меняется, поэтому объёмная порция даёт разную массу. Нужен весовой контроль.
Почему плитка крошится после пресса?
Возможны недостаток или плохое распределение клея, сухие зоны, слабое уплотнение, ранняя распалубка и неподходящая влажность. Причину ищут сравнением производственного журнала и контрольных образцов.
Почему плитка вздувается?
Частая причина — влага в крошке или пигменте и газообразование при реакции полиуретана. Также проверяют перегрев и толщину изделия.
Как рассчитать массу закладки?
Объём плитки умножают на целевую кажущуюся плотность, подтверждённую пробой. Затем корректируют массу по фактической геометрии и результату прессования.
Сколько держать плитку в прессе?
По TDS клея и утверждённой карте для конкретной температуры формы, толщины и массы. Универсального времени для холодного и горячего процесса нет.
Когда можно упаковывать плитку?
После предусмотренного постотверждения и охлаждения, когда штабель не вызывает деформацию или слипание. Минимальная распалубочная прочность не равна готовности к упаковке.
Какие испытания нужны для детской площадки?
Помимо размеров и механических свойств, требуется подтверждение ударопоглощения системы по применимому методу, например EN 1177 или ASTM F1292. Толщина сама по себе критическую высоту падения не подтверждает.


