


Клей для сэндвич-панелей: как выбрать под линию и сердечник
Содержание:
Клей для сэндвич-панелей подбирают по трём условиям: тип линии (периодический пресс или непрерывная двухленточная установка), материал сердечника и материал обшивки. Для периодических прессов берут однокомпонентный полиуретановый клей, который отверждается влагой воздуха и распылённой водой. Для непрерывных линий с минеральной ватой берут двухкомпонентные системы со временем реакции в секундах. Ниже разбираем, как работает каждый тип, сколько клея уходит на квадратный метр, как выставить время в прессе и какие ошибки дают отслоение.
Что такое клей для сэндвич-панелей
Сэндвич-панель состоит из двух облицовок и сердечника между ними. ГОСТ 32603-2021 описывает трёхслойную панель с металлическими облицовками и сердечником из минеральной ваты так: облицовки и средний слой соединены клеевым составом. Клей здесь несущий элемент. Через клеевой шов облицовка передаёт нагрузку на сердечник, и панель работает как единая конструкция.
Требование стандарта к шву жёсткое: прочность клеевого соединения облицовок с сердечником должна быть выше прочности самого сердечника на разрыв. При испытании облицовок, склеенных обратной стороной, прочность клеевого соединения должна быть не меньше 0,3 МПа. Тот же стандарт требует, чтобы полимерное покрытие на обратной стороне облицовки имело адгезию к полиуретановому клею. Так что полиуретановый клей для сэндвич-панелей предусмотрен самим стандартом.
Полиуретан выбирают потому, что он держит и металл, и волокнистую вату, и пенопласты, и древесные плиты. Клеевой шов получается эластичным и влагостойким, а составы для линий выпускают без легколетучих растворителей. Полиуретановый клей для СИП-панелей с обшивкой из OSB работает на той же химии, меняются только режим нанесения и прессования.
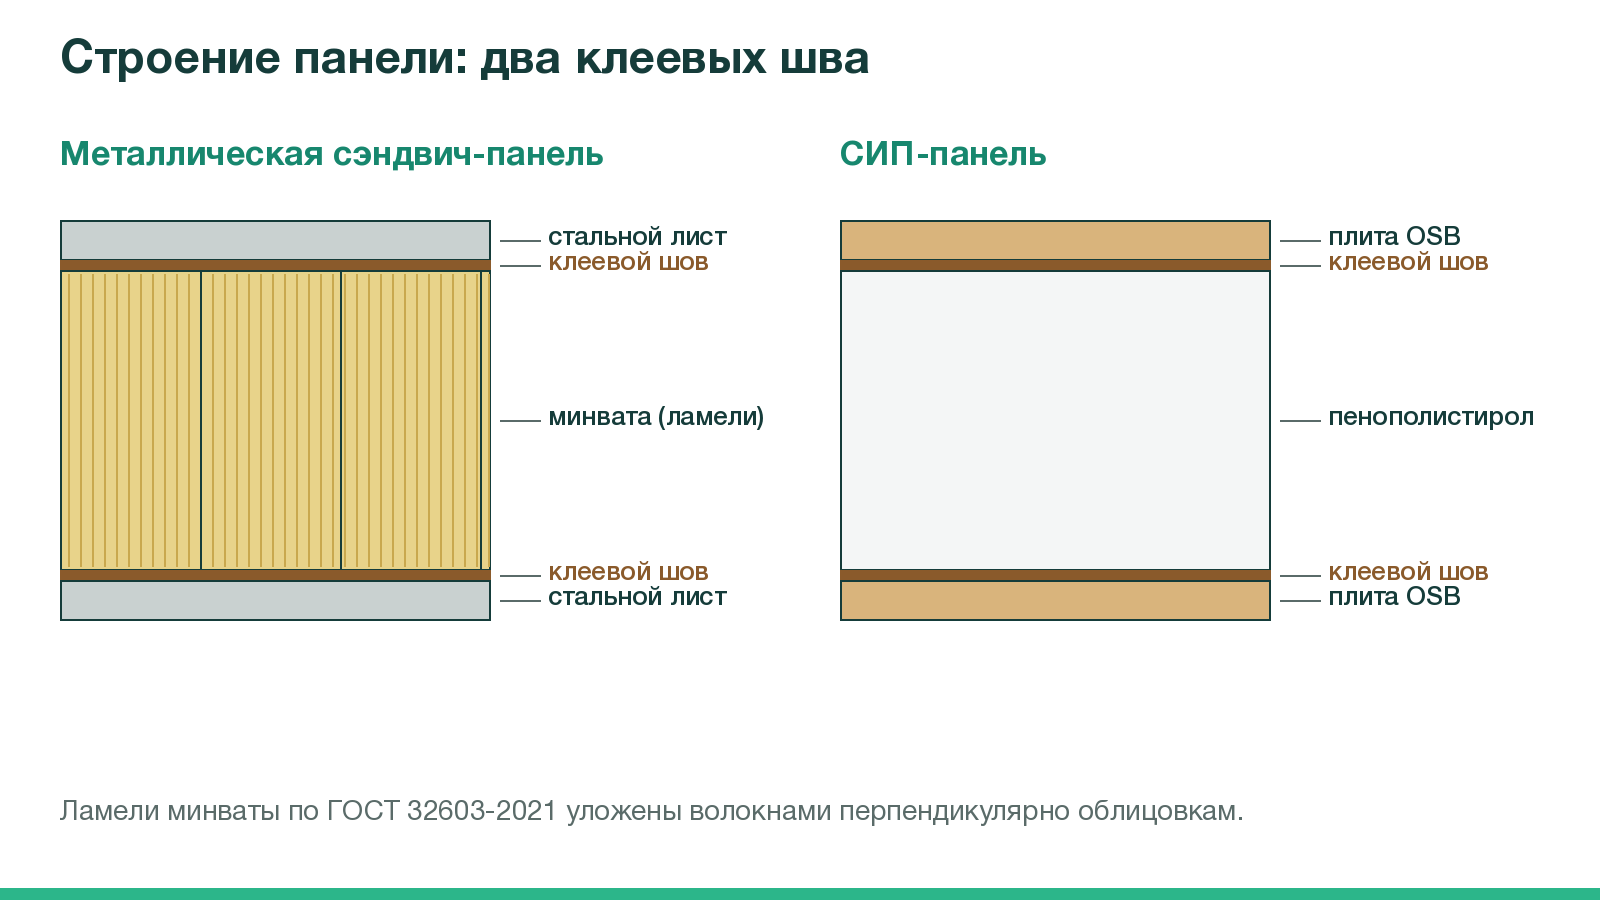
Рис. 1. Строение сэндвич-панели и СИП-панели: клеевых швов всегда два, по одному на каждую облицовку.
Однокомпонентный или двухкомпонентный: как отверждается клей
Оба типа относятся к полиуретанам, но работают по-разному. Однокомпонентный клей содержит свободные изоцианатные группы и отверждается за счёт влаги. Двухкомпонентный состоит из полиольного компонента А и изоцианата Б, реакция начинается сразу после смешивания в дозирующей машине.
Однокомпонентный полиуретановый клей для сэндвич-панелей
Пример такого состава в нашей линейке: ЭТМ СИП. Это коричневая жидкость без наполнителей, пластификаторов и легколетучих растворителей. Вязкость можем сделать любую под запрос, в диапазоне 1500–9500 мПа·с. Плотность при 25 °С 1050–1200 кг/м³, содержание изоцианатных групп 9,0–15,0 %. Клей отверждается атмосферной влагой или водой, которую распыляют на нанесённый слой.
Клей рассчитан на линии с периодическим прессованием. Его выпускают в восьми временных модификациях: 5, 10, 15, 20, 30, 40, 50 и 60 минут. Модификацию выбирают под цикл пресса: сколько панелей набирают в стопу и сколько она стоит под нагрузкой.
По технической инструкции клей служит связующим при производстве сэндвич-панелей, стальных дверей и СИП-панелей. Список склеиваемых материалов широкий. Утеплители: минеральная вата, стекловата, вермикулит, пеностекло, пенополистирол, пенополиуретан, фенопласт. Основания и обшивки: оцинкованная сталь, анодированный алюминий, керамическая плитка, дерево, бетон, кирпич, ОСП, ДСП, ДВП, ЦСП.
Клей полиуретановый двухкомпонентный для сэндвич-панелей
Двухкомпонентный клей для сэндвич-панелей нужен там, где реакция должна пройти за секунды. Так работает непрерывная двухленточная линия: клей наносится на движущуюся облицовку, сверху укладывается сердечник, пакет сразу уходит под ленты. Для этого у нас есть три марки.
- ЭТМ Клей МК-22: для трёхслойных панелей с сердечником из минеральной ваты на непрерывной двухленточной установке. Соотношение А:Б = 100 : 120 ± 2 по массе, 1:1 по объёму. В тонком слое на металле при 20 °С старт 28 ± 2 с, гелеобразование 114 с, жизнеспособность клея 238 с, отлип 306 с.
- Экотермикс ZK 160/80: компонент А для панелей с утеплителем из минваты непрерывным способом. Старт 5–15 с, гелеобразование 20–90 с при 20 °С. А:Б = 100:75 или 100:80 по массе. Параметры настраиваются под заказчика.
- Экотермикс ЗК 100/170: для склеивания минеральной ваты с металлом на непрерывных линиях. Старт 7–13 с, гелеобразование 19–27 с, А:Б = 100:170.
Отдельно стоит Экотермикс 100/16: двухкомпонентный клей для поверхностного склеивания сэндвич-элементов и подоконных элементов. Время жизни смеси у него 60 минут, поэтому он подходит для ручного и периодического производства. Соотношение А:Б = 100:16 по массе.
Подбор под сердечник и обшивку
Сердечник определяет вязкость клея и способ нанесения. Обшивка определяет подготовку поверхности. Разберём основные пары.
Клей для сэндвич-панелей из минеральной ваты
Минеральная вата в сердечнике укладывается ламелями. По ГОСТ 32603-2021 ламели нарезают из плит и поворачивают на 90°, волокна встают перпендикулярно облицовкам. Клей должен закрепить торцы волокон так, чтобы при испытании рвалась вата, а не шов.
На непрерывных линиях клей для сэндвич-панелей из минеральной ваты берут двухкомпонентный: ЭТМ Клей МК-22, ZK 160/80 или ЗК 100/170. Между ними выбирают по скорости линии и настройкам дозирующей машины. ZK 160/80 перерабатывается на машинах высокого и низкого давления, компоненты перед работой термостатируют до 20 ± 2 °С.
На периодических прессах с минватой работает ЭТМ СИП. Вата пористая и впитывает клей, поэтому для неё инструкция рекомендует модификацию с более высокой вязкостью. Тогда клей остаётся на поверхности и не уходит в глубину волокон. Вязкость ЭТМ СИП подбираем под запрос в диапазоне 1500–9500 мПа·с.
Клей для сэндвич-панелей из пенополистирола
Пенополистирол гладкий и не впитывает клей. Для периодического производства подходит ЭТМ СИП: полиуретановый клей для пенополистирола без легколетучих растворителей. Для поверхностного склеивания элементов с ППС подходит и Экотермикс 100/16, в его списке адгезии пенополистирол указан отдельно.
Схема для СИП с сердечником из пенополистирола классическая: клей наносят, укладывают обшивку, пакет зажимают и держат под давлением, пока клей не наберёт прочность. Давление выбирают так, чтобы не смять плиту, об этом ниже в разделе о прессовании.
ППУ и PIR: клей для ПИР-панелей
Панели с сердечником из ППУ часто делают заливкой: жидкая пена расширяется между обшивками и сама приклеивается к ним. Клей нужен, когда сердечник приходит готовыми плитами. ЭТМ СИП приклеивает пенополиуретан к металлу и древесным плитам, Экотермикс 100/16 имеет адгезию к пенополиуретану. Если вы клеите PIR-плиты, пришлите технологу марку плиты и тип облицовки: состав подберём под покрытие и пористость поверхности.
Клей для СИП-панелей: OSB и другие древесные плиты
Клей для СИП-панелей должен держать древесную плиту с одной стороны и утеплитель с другой. ЭТМ СИП работает с ОСП, ДСП, ДВП и ЦСП, поэтому его используют как клей для производства СИП-панелей на периодических прессах. Клей для изготовления СИП-панелей наносят на одну из поверхностей, затем орошают водой и собирают пакет.
Древесные плиты бывают с разной влажностью. Клей отверждается влагой, но поверхность перед склейкой по инструкции должна быть сухой, чистой, обеспыленной и обезжиренной. Пыль от шлифовки плит снижает адгезию, её удаляют перед нанесением.
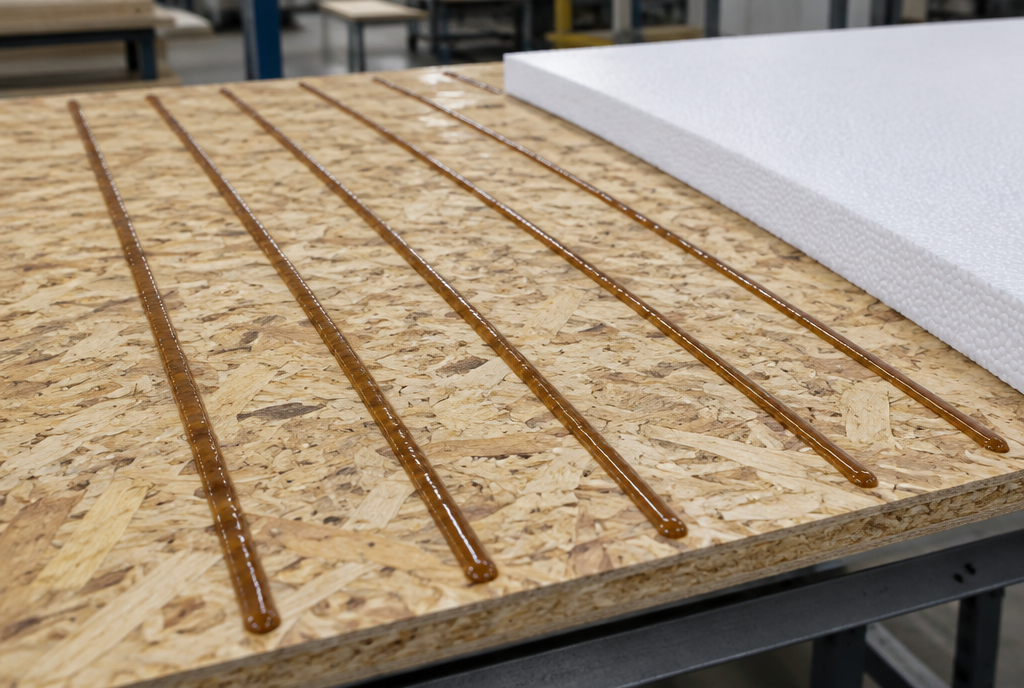
Рис. 2. Клей наносят отдельными дорожками: между ними выходят газы, которые выделяются при отверждении.
Металлические и полимерные облицовки
Для металла в нашей линейке указаны оцинкованная сталь и анодированный алюминий (ЭТМ СИП), алюминий, твёрдый ПВХ, стеклопластик и ламинат высокого давления (Экотермикс 100/16). У стального листа клей ложится на полимерное покрытие обратной стороны, и это покрытие по ГОСТ должно иметь адгезию к полиуретановому клею. Полиолефины, то есть полипропилен и полиэтилен, без подготовки плазмой или коронным разрядом не склеиваются.
Расход клея на м² и расчёт на партию
Для ЭТМ СИП расход указан в технической инструкции: 120–220 г/м² на одну склеиваемую поверхность. Точная цифра зависит от материала, способа нанесения и вида поверхности: впитывающая вата берёт больше, гладкий пенополистирол меньше. Дополнительно на слой клея распыляют воду: 15–20 г/м².
Массу клея на панель считаем по формуле:
M = S × n × q × k / 1000
где M масса клея, кг; S площадь панели, м²; n число клеевых швов (в трёхслойной панели их два); q удельный расход, г/м²; k коэффициент на технологические потери, его берут по данным своей линии (в примерах ниже k = 1).
Пример 1. СИП-панель 2500 × 1250 мм
- Площадь одной стороны: S = 2,5 × 1,25 = 3,125 м².
- Площадь склейки: 3,125 × 2 = 6,25 м².
- Клей при минимальном расходе: 6,25 × 120 / 1000 = 0,75 кг.
- Клей при максимальном расходе: 6,25 × 220 / 1000 = 1,375 кг.
- Вода: 6,25 × 15 = 94 г и 6,25 × 20 = 125 г.
Итого на одну панель 0,75–1,38 кг клея и 94–125 г воды.
Пример 2. Партия 1000 м² панелей
Площадь склейки 1000 × 2 = 2000 м². Клея нужно 2000 × 120 / 1000 = 240 кг при нижней границе расхода и 2000 × 220 / 1000 = 440 кг при верхней. ЭТМ СИП фасуется по 50, 220 и 1100 кг, так что партию на 1000 м² закрывают одна-две бочки по 220 кг. Фактический расход определяют пробной склейкой на своей линии и затем пересчитывают закупку.
Двухкомпонентные системы
У МК-22, ZK 160/80, ЗК 100/170 и Экотермикс 100/16 расход зависит от конкретной системы. Мы варьируем его в зависимости от запроса, линии и производства, поэтому единой цифры в г/м² для них нет. Зато по соотношению можно посчитать, сколько каждого компонента уйдёт на 1 кг смеси:
| Марка | Соотношение А:Б по массе | Компонент А на 1 кг смеси | Компонент Б на 1 кг смеси |
|---|---|---|---|
| ЭТМ Клей МК-22 | 100 : 120 | 0,455 кг | 0,545 кг |
| ZK 160/80 | 100 : 75 | 0,571 кг | 0,429 кг |
| ZK 160/80 | 100 : 80 | 0,556 кг | 0,444 кг |
| ЗК 100/170 | 100 : 170 | 0,370 кг | 0,630 кг |
| Экотермикс 100/16 | 100 : 16 | 0,862 кг | 0,138 кг |
Формула: доля А = 100 / (100 + b), доля Б = b / (100 + b), где b массовые части компонента Б. Например, для МК-22: 100 / 220 = 0,455. Так планируют закупку компонентов в правильной пропорции, чтобы одна бочка не закончилась раньше другой.
Время жизни, прессование и выдержка
Время жизни (жизнеспособность) показывает, сколько минут или секунд у вас есть между нанесением клея и подачей собранного пакета под нагрузку. Если пропустить это окно, клей начнёт схватываться до контакта со второй поверхностью, и шов будет слабым.
Временные модификации ЭТМ СИП
Цифры даны для тонкого слоя при 25 °С.
| Модификация | Жизнеспособность после орошения водой, мин | Время в прессе, мин |
|---|---|---|
| 5 мин | 4–7 | 15–25 |
| 10 мин | 8–12 | 20–30 |
| 15 мин | 13–18 | 30–40 |
| 20 мин | 20–25 | 40–60 |
| 30 мин | 28–35 | 35–45 |
| 40 мин | 38–45 | 50–60 |
| 50 мин | 48–55 | 70–80 |
| 60 мин | 58–65 | 90–120 |
Модификацию выбирают так, чтобы успеть набрать стопу. Если в стопу собирают много панелей, берут длинную модификацию, иначе нижние панели начнут схватываться, пока набирают верхние. Точную жизнеспособность и время прессования инструкция требует определять в производственных условиях.
Пресс для СИП-панелей и давление
Инструкция допускает пресс любого типа. Давление должно держать пакет и при этом не разрушать утеплитель: 0,08–0,8 кг/см². Посчитаем усилие для панели 2500 × 1250 мм:
F = p × S
где F усилие, кгс; p давление, кгс/см²; S площадь, см². Площадь панели 31 250 см². При 0,08 кгс/см² усилие 2500 кгс, при 0,8 кгс/см² уже 25 000 кгс. В единицах СИ диапазон давления примерно 0,008–0,08 МПа. Для мягкой минваты и пенопластов низкой плотности работают ближе к нижней границе, для жёстких плит можно поднимать давление.
Выдержка после пресса
Полное отверждение ЭТМ СИП наступает примерно через 24 часа при 20–25 °С. После выемки из пресса панели выдерживают ещё 16–20 часов и только потом торцуют и проверяют на брак при изгибе. Если резать раньше, шов на кромке может не выдержать нагрузки от пилы.
Двухкомпонентные клеи: секунды, а не минуты
У МК-22 в тонком слое на металле при 20 °С клей живёт 238 секунд, при 45 °С уже 165 секунд. Для непрерывной линии отсюда следует простое ограничение: пакет должен попасть под ленты раньше, чем закончится жизнеспособность. Расстояние от зоны нанесения до точки смыкания считают так:
L ≤ v × t / 60
где L расстояние, м; v скорость линии, м/мин; t жизнеспособность, с. Например, при скорости 5 м/мин и t = 238 с получаем L ≤ 19,8 м. Скорость в примере условная, подставьте свою.
Время в прессе для двухкомпонентных МК-22, ZK 160/80, ЗК 100/170 и Экотермикс 100/16, как и расход, зависит от конкретной системы. Его подбираем под запрос, линию и производство.
У Экотермикс 100/16 время жизни смеси 60 минут. При +30 °С время применения сокращается примерно вдвое, при +10 °С увеличивается примерно вдвое. Такое же правило указано для МК-22.
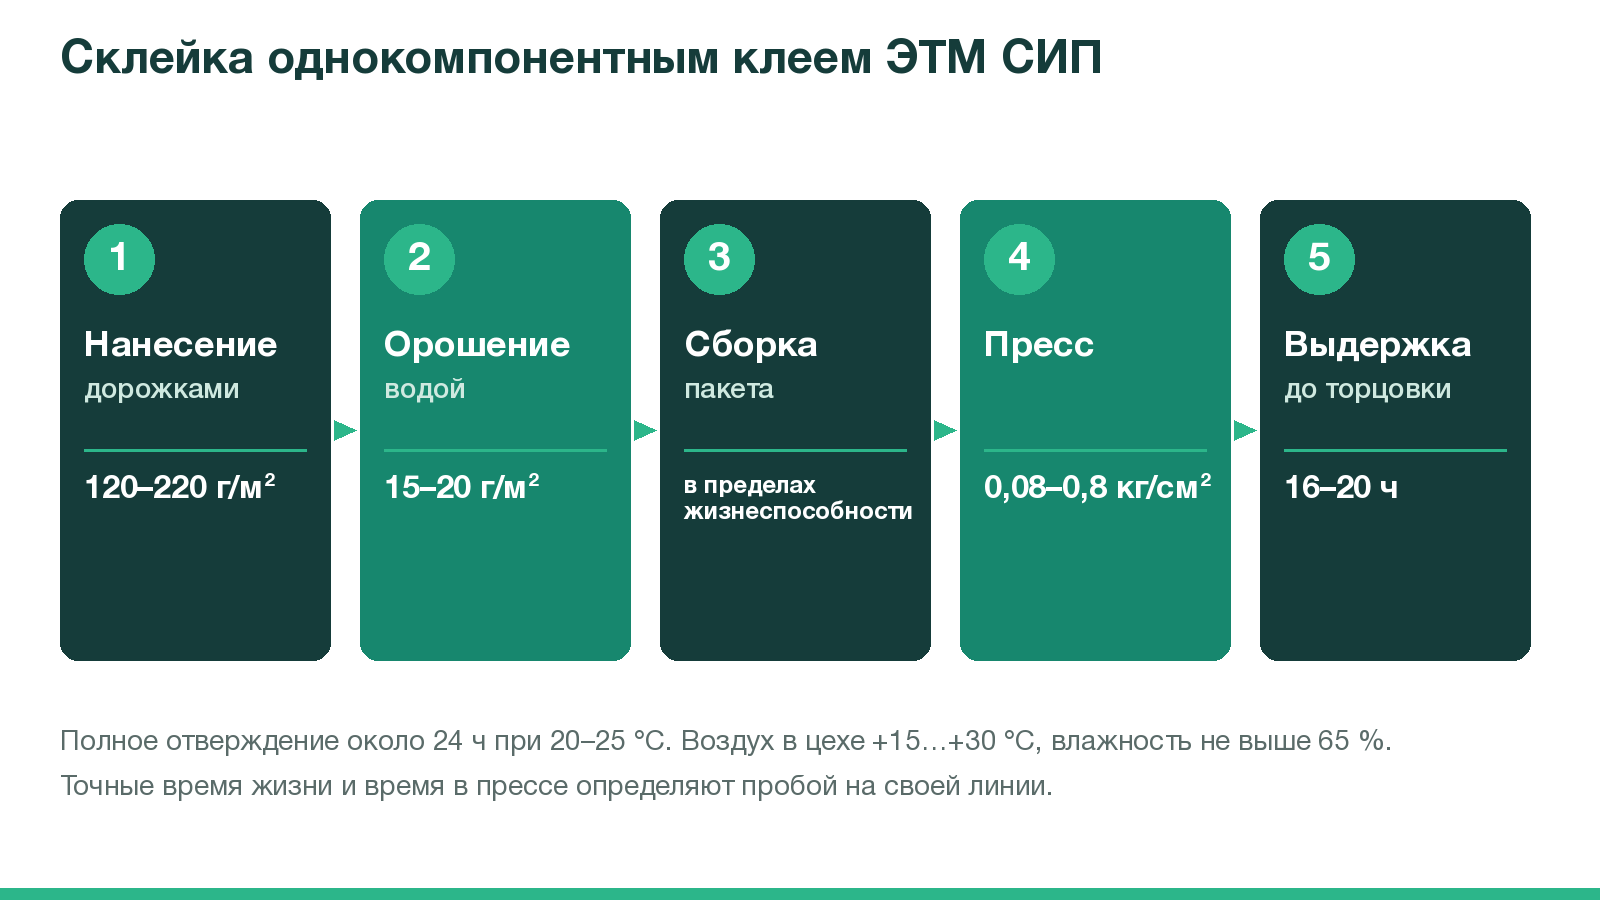
Рис. 3. Порядок склейки однокомпонентным клеем ЭТМ СИП: от нанесения до торцовки проходит около суток.
Условия в цехе и подготовка материалов
Для ЭТМ СИП инструкция задаёт условия использования: воздух 25 ± 3 °С, относительная влажность не выше 65 %. В рекомендациях по применению допустимый диапазон шире: в рабочей зоне от +15 до +30 °С при той же влажности. Перед работой клей разогревают до +15…+30 °С.
Влажность для однокомпонентного клея критична. При влажности воздуха выше 65 % жизнеспособность сокращается до двух раз. Летом в непроветриваемом цехе модификация на 20 минут может вести себя как модификация на 10.
Температура меняет всё сразу. Повышение температуры снижает вязкость, сокращает открытое время и время прессования. Понижение даёт обратное: клей густеет, открытое время и время отверждения растут. Ещё сильнее, чем температура и влажность цеха, на скорость отверждения влияет количество воды, которую распыляют на клей. Если нужно ускорить цикл, увеличивают давление в системе подачи воды. Но вместе со временем прессования сокращается и время на набор стопы.
Подготовка материалов:
- Компоненты, которые везли или хранили на холоде, выдерживают в тёплом сухом помещении минимум 24 часа или равномерно прогревают обдувом тёплым воздухом либо греющими поясами для бочек.
- Для Экотермикс 100/16 акклиматизация не менее 24 часов при 22–25 °С, компонент А перед работой перемешивают 5–10 минут.
- Компонент А систем ZK 160/80 и ЗК 100/170 перед переработкой гомогенизируют тщательным перемешиванием.
- Поверхности должны быть чистыми, сухими, обеспыленными и обезжиренными.
Хранение ЭТМ СИП: плотно закрытая тара, температура от +5 до +30 °С, бочки пробками вверх, не ближе 1 метра от нагревателей. Клей чувствителен к влаге, поэтому начатую бочку закрывают сразу после отбора.
Дефекты: причины и решения
| Причина | Признаки | Решение |
|---|---|---|
| Пропущено время жизни | клей схватился до сборки, шов рвётся по клею | взять более длинную модификацию или сократить время набора стопы |
| Влажность в цехе выше 65 % | клей «уходит» быстрее паспортного времени | вентиляция, осушение, более длинная модификация |
| Мало воды при орошении | панель долго не набирает прочность | проверить расход воды 15–20 г/м², давление в системе подачи |
| Мало клея на пористой вате | сухие участки, отрыв по шву | поднять расход в пределах 120–220 г/м², взять клей с большей вязкостью |
| Сплошной слой вместо дорожек | вздутия, пузыри в шве | наносить дорожками для отвода газов |
| Слишком высокое давление пресса | смятый утеплитель, неровная панель | держать давление в пределах 0,08–0,8 кг/см², для мягкого сердечника ближе к нижней границе |
| Пыль, масло на облицовке | отслоение облицовки целыми участками | обеспылить и обезжирить поверхность |
| Холодные компоненты | высокая вязкость, неравномерное нанесение | выдержать 24 ч в тепле или прогреть |
| Нарушено соотношение А:Б | липкий или хрупкий шов | проверить дозирование по массе |
| Ранняя торцовка | отрыв облицовки по кромке | выдержать 16–20 ч после пресса |
Как подобрать клей для производства сэндвич-панелей
Клей для производства сэндвич-панелей подбирают под конкретную линию. Порядок такой.
Шаг 1. Определите тип линии. Периодический пресс или стол: однокомпонентный ЭТМ СИП или двухкомпонентный Экотермикс 100/16. Непрерывная двухленточная установка: МК-22, ZK 160/80 или ЗК 100/170.
Шаг 2. Опишите сердечник. Материал, плотность, пористость. Для впитывающей ваты нужен клей повыше вязкостью или больший расход.
Шаг 3. Опишите облицовку. Металл с полимерным покрытием, OSB, ЦСП, ПВХ, стеклопластик. Для полиолефинов нужна подготовка поверхности.
Шаг 4. Посчитайте цикл. Сколько минут уходит на набор стопы, сколько стопа стоит в прессе. По таблице модификаций выберите ту, у которой жизнеспособность длиннее времени набора стопы.
Шаг 5. Проверьте условия в цехе. Температура, влажность, есть ли подогрев бочек.
Шаг 6. Сделайте пробную склейку. Проверьте разрыв образца: по ГОСТ 32603-2021 рваться должен сердечник, а не клеевой шов. По результатам скорректируйте расход и модификацию.
Шаг 7. Пересчитайте закупку. По формулам из раздела о расходе посчитайте клей на месячный объём панелей.
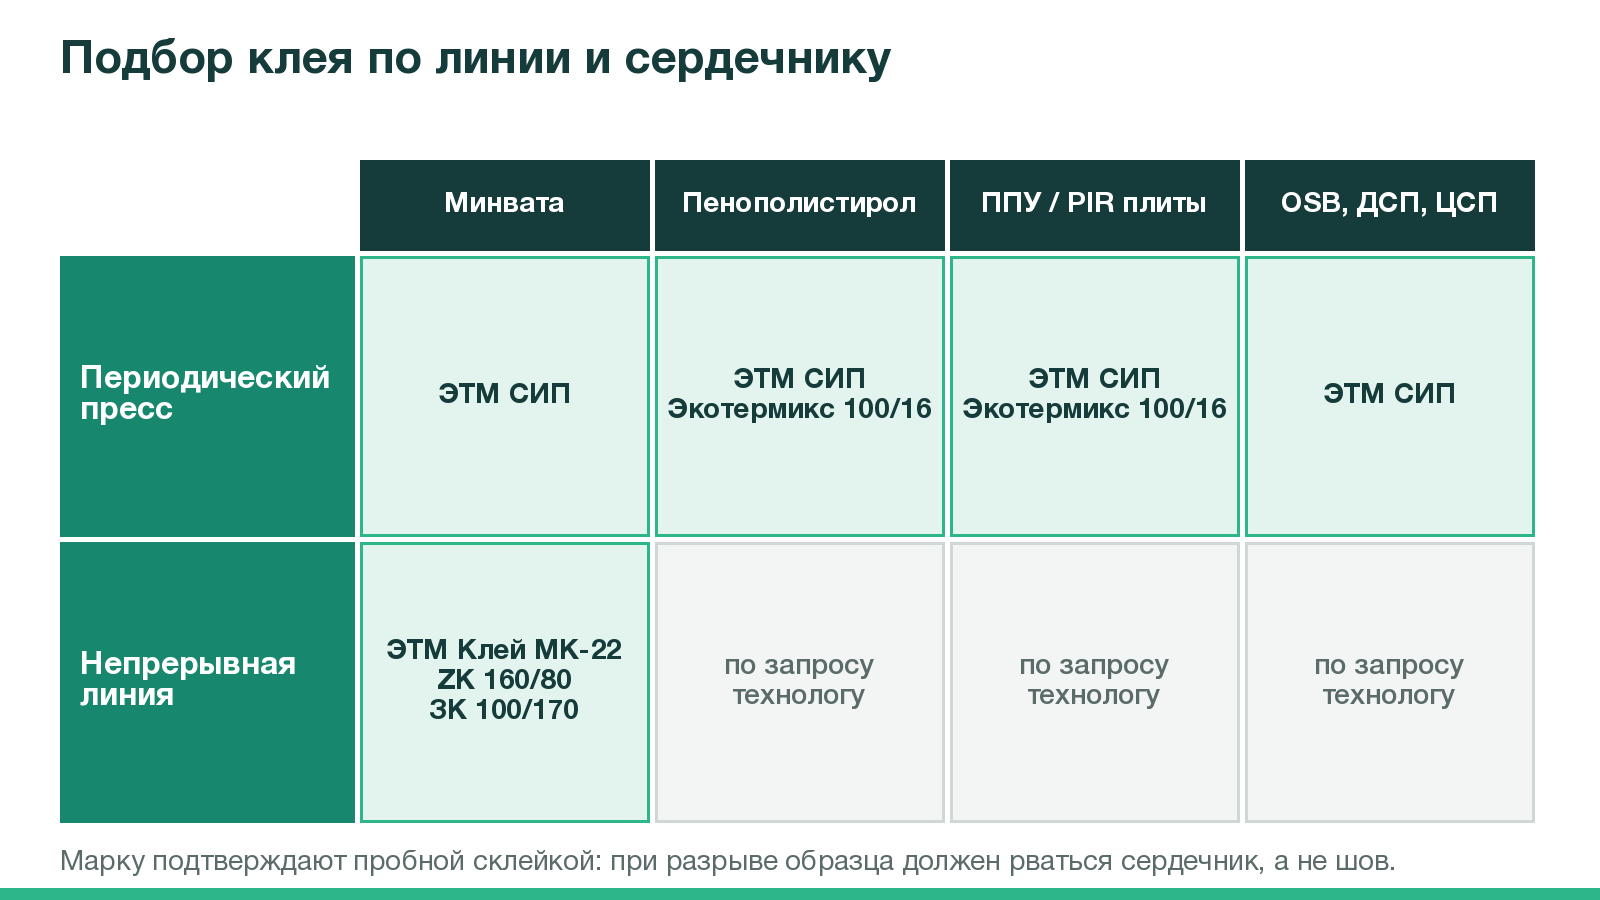
Рис. 4. Подбор марки клея по типу линии и материалу сердечника.
Частые ошибки
- Покупать клей по цене за кг без учёта расхода. Разница между 120 и 220 г/м² почти двукратная. Сравнивайте стоимость склейки квадратного метра.
- Брать одну модификацию на всё. Летом и зимой, на маленькой и большой стопе нужна разная скорость.
- Наносить сплошной плёнкой. Газам при отверждении некуда выйти, в шве появляются пустоты.
- Забывать про воду. Однокомпонентный клей без орошения отверждается медленно и неравномерно.
- Смешивать двухкомпонентный клей на глаз по объёму. Соотношение дано по массе. У МК-22 объёмное соотношение 1:1 указано отдельно, у других марок его нет.
- Работать холодным клеем из неотапливаемого склада. Вязкость растёт, дозирование сбивается.
- Резать и проверять панели сразу после пресса. До полного отверждения нужно около суток.
Советы технологов
Технологи Экотермикс по опыту работы с производствами панелей рекомендуют начинать с пробной партии на своей линии. Цифры в документах сняты в лабораторных условиях, а в цехе свои температура, влажность, скорость и оборудование.
Для периодических линий держите две модификации ЭТМ СИП: основную и более длинную на жаркие и влажные дни. Ведите журнал: температура, влажность, расход клея и воды, время в прессе, результат проверки на изгиб. Если прочность упадёт, по журналу проще найти причину.
Для непрерывных линий настраивайте скорость реакции под скорость ленты вместе с технологом. Системы ZK 160/80 и ЗК 100/170 настраиваются под требования заказчика, и это проще сделать до запуска, чем после первых бракованных панелей.
Оборудование и инструмент после работы промывают растворителем: ацетоном, нефрасом или ксилолом. Отверждённый клей снимают механически металлической щёткой или шпателем. Работают в спецодежде и средствах защиты, в цехе с принудительной вентиляцией.
Вопросы и ответы
Какой клей лучше для сэндвич-панелей?
Лучший вариант зависит от линии. На периодических прессах используют однокомпонентный полиуретановый клей, например ЭТМ СИП: он отверждается влагой и водой, которую распыляют на слой, и выпускается в модификациях от 5 до 60 минут. На непрерывных двухленточных линиях с минеральной ватой нужен двухкомпонентный клей с реакцией в секундах, у нас это МК-22, ZK 160/80 и ЗК 100/170. Для поверхностного склеивания сэндвич-элементов подходит Экотермикс 100/16 со временем жизни 60 минут. Окончательно клей для изготовления сэндвич-панелей подтверждают пробной склейкой на вашей линии. Для подбора технологу нужны тип линии, материал сердечника и облицовки, размеры панелей и условия в цехе.
Чем однокомпонентный клей отличается от двухкомпонентного?
Однокомпонентный клей готов к работе из бочки. Он содержит изоцианатные группы и отверждается влагой воздуха и водой, которую распыляют на нанесённый слой. Двухкомпонентный состоит из полиола и изоцианата, их дозирует и смешивает машина, реакция идёт сразу. Однокомпонентный проще в работе и подходит для периодических прессов с циклом в десятки минут. Двухкомпонентный нужен непрерывным линиям, где клей встречается со второй поверхностью через секунды после нанесения. Например, у МК-22 жизнеспособность в тонком слое на металле 238 секунд при 20 °С. Для однокомпонентного клея важна влажность цеха, для двухкомпонентного точность дозирования по массе и температура компонентов.
Какой расход клея на 1 м² сэндвич-панели?
Для однокомпонентного ЭТМ СИП расход 120–220 г/м² на одну склеиваемую поверхность, плюс 15–20 г/м² воды для орошения. В трёхслойной панели два шва, поэтому на квадратный метр панели уходит 240–440 г клея. Расход зависит от материала, способа нанесения и вида поверхности. Пористая минеральная вата берёт больше, гладкий пенополистирол меньше. У двухкомпонентных систем расход зависит от конкретной системы: его варьируем в зависимости от запроса, линии и производства. Точную цифру для своей линии получают на пробной партии. Для пересчёта на партию площадь склейки умножают на удельный расход и делят на 1000, получая килограммы клея. Пример расчёта приведён выше в статье.
Сколько клея нужно на одну СИП-панель?
Для панели 2500 × 1250 мм площадь одной стороны 3,125 м², площадь двух швов 6,25 м². При расходе ЭТМ СИП 120–220 г/м² на панель уходит от 0,75 до 1,38 кг клея. Воды для орошения нужно 94–125 г. Если вы делаете панели другого формата, умножьте площадь стороны на два и на удельный расход, затем разделите на 1000, чтобы получить килограммы. К результату добавьте коэффициент потерь своей линии: остатки в трубках, промывку, брак. Его определяют по журналу расхода за несколько смен. Одной бочки 220 кг при таком расходе хватает примерно на 160–290 панелей этого формата.
Что такое время жизни клея?
Время жизни, или жизнеспособность, показывает, сколько времени клей остаётся рабочим после нанесения и орошения водой. За это время нужно соединить поверхности и подать пакет под пресс. У ЭТМ СИП оно зависит от модификации: от 4–7 минут у самой быстрой до 58–65 минут у самой медленной (тонкий слой, 25 °С). У двухкомпонентного МК-22 счёт идёт на секунды: 238 секунд при 20 °С. Если окно пропущено, клей начинает схватываться до контакта со второй поверхностью, и шов теряет прочность. На жизнеспособность влияют температура, влажность и количество распылённой воды: в тепле и при высокой влажности она короче.
Как выбрать модификацию клея ЭТМ СИП?
Посчитайте, сколько минут уходит на набор стопы панелей, и выберите модификацию, у которой жизнеспособность длиннее этого времени. Затем посмотрите время в прессе: у быстрой модификации на 5 минут это 15–25 минут, у модификации на 60 минут уже 90–120 минут. Быстрая модификация даёт больше циклов пресса за смену, медленная даёт запас на набор большой стопы. Учтите сезон: при влажности выше 65 % жизнеспособность сокращается до двух раз. Модификация подбирается под требования заказчика, точные цифры проверяют в производственных условиях. На одном прессе удобно держать две модификации и переключаться между ними по сезону.
Какое давление нужно при прессовании?
Для ЭТМ СИП давление 0,08–0,8 кг/см², то есть примерно 0,008–0,08 МПа. Тип пресса не важен: подойдёт любой, который даёт равномерную нагрузку. Главное условие: давление не должно разрушать структуру утеплителя. Для панели 2500 × 1250 мм это усилие от 2500 до 25 000 кгс. С мягкой минеральной ватой и пенопластами низкой плотности работают ближе к нижней границе, с жёсткими плитами можно поднять давление. После окончания времени прессования нагрузку снимают. Усилие считают по формуле F = p × S, где давление берут в кгс/см², а площадь панели в см². Так проще настроить пресс под новый формат.
Сколько держать панели в прессе?
Время в прессе зависит от модификации клея. Для ЭТМ СИП при 25 °С: модификация 5 минут держится в прессе 15–25 минут, 10 минут 20–30 минут, 20 минут 40–60 минут, 60 минут 90–120 минут. Ускорить отверждение можно водой: её количество влияет на скорость сильнее, чем температура и влажность цеха. Но при ускорении сокращается и открытое время, то есть время на набор стопы. Точные значения инструкция требует определять на своём производстве пробными циклами. Для модификаций 15, 30, 40 и 50 минут время в прессе составляет 30–40, 35–45, 50–60 и 70–80 минут соответственно.
Когда можно резать панели после пресса?
После выемки из пресса панели выдерживают 16–20 часов. Полное отверждение ЭТМ СИП наступает примерно через 24 часа от начала склеивания при 20–25 °С. До этого шов не набрал конечную прочность, и торцовка или проверка на изгиб могут дать ложный брак или реальное отслоение по кромке. Если склад не позволяет держать панели сутки, обсудите с технологом более быструю модификацию и режим орошения водой. При низкой температуре в цехе отверждение идёт дольше, выдержку увеличивают. Время полного отверждения при 25 °С по инструкции 22–24 часа, его закладывают в график склада готовой продукции.
Зачем распылять воду на однокомпонентный клей?
Однокомпонентный полиуретановый клей отверждается за счёт влаги. Влаги из воздуха хватает, но реакция идёт медленно. Вода, распылённая на клей в количестве 15–20 г/м², запускает отверждение быстрее и равномернее по всей площади. По инструкции количество воды влияет на скорость отверждения сильнее, чем температура и влажность в цехе. Поэтому для ускорения цикла увеличивают давление в системе подачи воды. Обратная сторона: вместе со временем прессования сокращается и время на сборку пакета. Воду распыляют сразу после нанесения клея, затем соединяют поверхности и подают пакет под пресс до окончания жизнеспособности.
Какие условия нужны в цехе?
Для ЭТМ СИП условия использования по инструкции: температура воздуха 25 ± 3 °С, относительная влажность не выше 65 %. В рекомендациях допускается рабочая зона от +15 до +30 °С при той же влажности. Клей перед работой разогревают до +15…+30 °С. Двухкомпонентные МК-22 и Экотермикс 100/16 по карточкам применяют при +10…+20 °С, компоненты ZK 160/80 термостатируют до 20 ± 2 °С. При влажности выше 65 % однокомпонентный клей схватывается быстрее, жизнеспособность падает до двух раз. Если в цехе нет контроля влажности, поставьте гигрометр и записывайте показания в журнал смены вместе с расходом клея.
Можно ли работать зимой в неотапливаемом цехе?
С однокомпонентным клеем при низкой температуре вязкость растёт, а открытое время и время отверждения увеличиваются. Нанесение становится неравномерным, цикл пресса удлиняется. Инструкция задаёт рабочую зону от +15 до +30 °С, клей перед работой разогревают до этой температуры. Компоненты, которые везли или хранили на холоде, выдерживают минимум 24 часа в тёплом сухом помещении или прогревают обдувом и греющими поясами для бочек. Работа вне этих условий требует проверки на пробной партии. У двухкомпонентных клеев при +10 °С время применения увеличивается примерно в 2 раза, для МК-22 и Экотермикс 100/16 это указано в карточках.
Какой клей нужен для минеральной ваты?
Для непрерывных линий с сердечником из минеральной ваты подходят двухкомпонентные ЭТМ Клей МК-22, Экотермикс ZK 160/80 и ЗК 100/170. МК-22 разработан для непрерывной двухленточной установки. ZK 160/80 перерабатывается на машинах высокого и низкого давления, его параметры настраивают под заказчика. Для периодических прессов с минватой подходит однокомпонентный ЭТМ СИП. Вата пористая, поэтому для неё инструкция советует клей с более высокой вязкостью, чтобы он не уходил в глубину волокон. По ГОСТ ламели укладывают волокнами перпендикулярно облицовкам. При испытании правильный шов рвётся по вате: прочность клеевого соединения по ГОСТ должна быть выше прочности сердечника на разрыв.
Каким клеем клеить пенополистирол в СИП-панелях?
Для пенополистирола в СИП-панелях на периодическом прессе используют ЭТМ СИП. Он склеивает пенополистирол с ОСП, ДСП, ЦСП, металлом и деревом и не содержит легколетучих растворителей. Для поверхностного склеивания элементов подходит двухкомпонентный Экотермикс 100/16, пенополистирол есть в его списке адгезии. Схема работы: клей наносят на одну поверхность, орошают водой, собирают пакет и держат под давлением до набора прочности. Давление выбирают так, чтобы не смять плиту. Пенополистирол гладкий и не впитывает клей, поэтому расход ближе к нижней границе диапазона 120–220 г/м². Точное значение проверяют пробной склейкой.
Подходит ли клей для PIR-панелей?
PIR и PUR панели часто производят заливкой, когда пена сама приклеивается к обшивкам. Клей нужен, если сердечник поступает готовыми плитами. Наш полиуретановый клей предназначен для производства СИП-панелей, сэндвич-панелей, PIR и PUR панелей. ЭТМ СИП приклеивает пенополиуретан к металлу и древесным плитам, у Экотермикс 100/16 заявлена адгезия к пенополиуретану. Для подбора пришлите технологу марку плиты, тип облицовки и параметры пресса: модификацию и расход подберём под вашу задачу. Склеиваемые поверхности должны быть чистыми, сухими, обеспыленными и обезжиренными, это требование одинаково для всех сердечников.
Можно ли клеить OSB к металлу или бетону?
ЭТМ СИП работает с широким набором оснований: оцинкованная сталь, анодированный алюминий, керамическая плитка, дерево, бетон, кирпич, ОСП, ДСП, ДВП и ЦСП. Поверхности перед склейкой должны быть чистыми, сухими, обеспыленными и обезжиренными. Для пористых и впитывающих материалов выбирают клей с более высокой вязкостью: у ЭТМ СИП её подбирают под запрос в диапазоне 1500–9500 мПа·с. Клей наносят на одну из поверхностей, расход 120–220 г/м², затем орошают водой. Если склеиваемая пара нестандартная, проведите пробную склейку и проверьте разрыв образца. Пыль от шлифовки древесных плит снижает адгезию, её удаляют перед нанесением клея. Давление пресса подбирают так, чтобы не смять утеплитель.
Какие покрытия металла плохо клеятся?
Для стальных облицовок ГОСТ 32603-2021 требует, чтобы полимерное покрытие обратной стороны листа имело адгезию к полиуретановому клею. Если покрытие подобрано без учёта этого требования, отслоение может пойти по границе краски и металла, а не по клею. Отдельно стоят полиолефины, полипропилен и полиэтилен: без подготовки плазмой или коронным разрядом они не склеиваются. Перед запуском новой партии металла сделайте пробную склейку. Если сомневаетесь в покрытии, пришлите технологу данные о листе. По ГОСТ 32603-2021 прочность клеевого соединения облицовок, склеенных обратной стороной, должна быть не меньше 0,3 МПа.
Как смешивать двухкомпонентный клей?
Двухкомпонентный клей смешивают в соотношении по массе, указанном для марки. МК-22: 100 : 120 ± 2, по объёму 1:1. ZK 160/80: 100:75 или 100:80. ЗК 100/170: 100:170. Экотермикс 100/16: 100:16. На линиях смешивание делает дозирующая машина, её настраивают по массе компонентов. Перед работой компонент А перемешивают до однородности: у Экотермикс 100/16 это 5–10 минут, у ZK 160/80 и ЗК 100/170 компонент А тщательно гомогенизируют. Ошибка в соотношении даёт липкий или хрупкий шов. У МК-22 указано и объёмное соотношение 1:1, остальные марки дозируют по массе. Компоненты перед переработкой выводят на рабочую температуру.
Почему клей отслаивается от облицовки?
Частые причины: пыль или масло на поверхности, клей нанесли после окончания жизнеспособности, мало клея на впитывающем утеплителе, несовместимое покрытие металла, холодные компоненты или ранняя торцовка. Смотрите на характер разрыва. Если на облицовке остался слой ваты или пенопласта, шов держит, и рвётся сердечник: это нормальная картина по ГОСТ. Если облицовка чистая, проблема в адгезии или подготовке поверхности. Если клей остался на обеих сторонах, но без связи, его нанесли поздно. Таблица причин и решений приведена выше в разделе о дефектах. Если причину найти не удалось, пришлите технологу фото разрыва и журнал смены.
Как наносить клей на периодической линии?
ЭТМ СИП наносят вручную раклей, шпателем или валиком, пневматическим или безвоздушным распылением либо механизированно через распределительную трубку с отверстиями. Рекомендуемый способ: механизированная каретка с распределительной трубкой «кларнет». Клей наносят отдельными дорожками, между ними выходят газы, которые выделяются при отверждении в прессе. Расход 120–220 г/м² на одну из склеиваемых поверхностей. Затем распыляют воду 15–20 г/м², соединяют поверхности и подают под пресс до окончания жизнеспособности. После окончания времени прессования нагрузку снимают, панели выдерживают 16–20 часов и только потом торцуют. Пыль и масло с поверхностей убирают заранее.
Как хранить полиуретановый клей?
ЭТМ СИП чувствителен к влаге, поэтому его держат в плотно закрытой таре. Температура хранения и перевозки от +5 до +30 °С. Бочки ставят пробками вверх, не ближе 1 метра от нагревательных приборов. Экотермикс 100/16 хранят при температуре от −10 до +30 °С, кратковременно допускается до −30 °С. Начатую бочку закрывают сразу после отбора клея. Компоненты, которые хранились на холоде, перед работой выдерживают минимум 24 часа в тёплом сухом помещении или прогревают греющими поясами.
Подходит ли клей для влажных условий эксплуатации?
ЭТМ СИП даёт эластичный и влагостойкий шов. Экотермикс 100/16 даёт эластичный шов со стойкостью к атмосферным воздействиям. Для 100/16 в карточке есть оговорка: если ожидается длительное воздействие влаги, клеевые швы и склеиваемые поверхности дополнительно защищают подходящими герметиками. Для панелей, которые работают в холодильных камерах или во влажных помещениях, режим лучше согласовать с технологом на этапе подбора марки. Влажность при склейке и влажность при эксплуатации надо различать: в цехе при склейке ЭТМ СИП влажность воздуха не должна превышать 65 %, иначе жизнеспособность падает до двух раз.
Какие фасовки есть у клея?
ЭТМ СИП фасуется по 50, 220 и 1100 кг. Экотермикс 100/16 выпускается в таре 10, 20, 50 и 220 кг. ЗК 100/170 поставляется по 200 кг. По остальным маркам фасовку уточняйте у менеджера. Небольшая тара удобна для пробных склеек и для производств с малым объёмом. Большая подходит для серийных линий, где клей расходуется быстро и вскрытая тара не успевает набрать влагу. Цены по запросу, расчёт делаем под ваш объём. Однокомпонентный клей реагирует с влагой воздуха, поэтому начатую бочку закрывают сразу после отбора.
Нужна ли вентиляция при работе с клеем?
Да. По технической инструкции ЭТМ СИП работы проводят в помещении с принудительной вентиляцией, в спецодежде и средствах индивидуальной защиты. Нужно избегать попадания клея на кожу и в глаза. При попадании в глаза их промывают водой 15 минут и обращаются к врачу, с кожи клей удаляют тампоном и моют тёплой водой с мылом. В отверждённом виде клей при обычных условиях эксплуатации токсичных веществ не выделяет. Перед началом работ проверьте, что на участке нанесения есть спецодежда, перчатки и защита глаз. Вентиляция нужна и в зоне нанесения, и в зоне пресса.
Чем отмыть оборудование от клея?
Инструмент и оборудование после работы промывают растворителем: ацетоном, нефрасом или ксилолом. Делают это сразу, пока клей не отвердел. Отверждённый клей растворителем уже не снимается, его удаляют механически металлической щёткой или шпателем. Для распределительной трубки и форсунок полезно заведённое правило промывки в конце смены. Иначе отверстия забиваются, дорожки клея ложатся неравномерно, и расход на квадратный метр начинает гулять. Отверстия трубки «кларнет» проверяют перед сменой: ровные дорожки нужны и для расхода, и для отвода газов при отверждении. При длинных простоях линию тоже промывают, не дожидаясь конца смены.
Какие данные прислать технологу для подбора клея?
Опишите тип линии (периодический пресс или непрерывная установка), материал и плотность сердечника, материал облицовки и её покрытие, размеры панелей и объём в месяц. Для пресса укажите время набора стопы, время в прессе и давление. Для непрерывной линии укажите скорость и тип дозирующей машины. Добавьте условия в цехе: температуру и влажность летом и зимой. По этим данным технолог предложит марку и модификацию, ориентировочный расход и режим пробной склейки. Если есть, приложите фото дефектных панелей и результаты испытаний на разрыв. Отправить данные можно на opt@ecotermix.ru или обсудить по телефону 8 800 350-71-35.
Документы
На страницах товаров в разделе «Документы» доступны:
- Техническая инструкция ЭТМ СИП, версия 2.0: свойства, временные модификации, способ нанесения, хранение. Скачать на странице однокомпонентного клея ЭТМ СИП.
- Лист технической информации ЭТМ Клей МК-22: плотности, вязкости, соотношение, реакция в тонком слое при 20 и 45 °С. Скачать на странице ЭТМ Клей МК-22.
- Характеристики систем Экотермикс ZK 160/80, Экотермикс ЗК 100/170 и Экотермикс 100/16 приведены в карточках товаров.
- ГОСТ 32603-2021 «Панели трехслойные с металлическими облицовками и сердечником из минеральной ваты. Технические условия».
Вывод
Клей для сэндвич-панелей выбирают по линии, сердечнику и облицовке. Для периодических прессов подходит однокомпонентный ЭТМ СИП: расход 120–220 г/м², вода 15–20 г/м², восемь модификаций от 5 до 60 минут, давление 0,08–0,8 кг/см², выдержка 16–20 часов после пресса. Для непрерывных линий с минватой подходят двухкомпонентные МК-22, ZK 160/80 и ЗК 100/170 с реакцией в секундах. Для поверхностного склеивания элементов есть Экотермикс 100/16 со временем жизни 60 минут. Марку и модификацию подтверждают пробной склейкой: рваться должен сердечник, а не шов.
Подберём клей для СИП-панелей и сэндвич-панелей под вашу линию. Пришлите технологу описание сердечника, облицовки и режима пресса: позвоните 8 800 350-71-35 или напишите на opt@ecotermix.ru. Весь ассортимент собран в разделе клей для производства сэндвич-панелей и в разделе клей для минваты и других сердечников, там же можно купить клей для СИП-панелей и запросить расчёт.


