


Как делают сэндвич панели за 69 секунд
Содержание:
Короткое заводское видео помогает увидеть последовательность: выбирают сердечник, совмещают его с облицовками, формируют панель под прижимом и осматривают готовое изделие. Но 69 секунд экрана не равны 69 секундам полного производственного цикла. За кадром остаются подготовка поверхностей, выбор клеевой системы, выдержка, контроль прочности и прослеживаемость партии. Именно эти операции отличают ровную на вид панель от изделия с подтверждённым качеством.
Повод для разбора — 69-секундный ролик KWD, опубликованный 10 сентября 2026 года. В описании к нему названы варианты сердечника EPS, минеральная и стеклянная вата, а также ламинирование, прессование и проверка панели. Описание редакционное, не дословная расшифровка кадров. KWD — самостоятельный зарубежный производитель; мы не утверждаем, что на показанной линии применяют материалы Экотермикс. Мы производим полиуретановые клеи для панелей, в том числе ЭТМ СИП для периодического прессования, и рассматриваем видео как удобную схему вопросов к собственному производству.
Содержание
- 1. Что входит в трёхслойную панель
- 2. Пять стадий за коротким заводским роликом
- 3. Сердечник и облицовка до нанесения клея
- 4. Клеевая граница которую камера почти не показывает
- 5. Прессование и выдержка не одно и то же
- 6. Как проверить панель после линии
- 7. Расход на учебном примере периодической панели
- 8. Что спросить у технолога после просмотра видео
- 9. Вопросы и ответы
Что входит в трёхслойную панель
У сэндвич-панели две облицовки и сердечник между ними. Облицовки воспринимают наружные воздействия и участвуют в работе изделия; сердечник задаёт расстояние между ними, влияет на теплоизоляцию и передачу усилий. Клеевые границы передают усилие от облицовки к сердечнику. Если связь нарушена, даже ровная геометрия сразу после пресса не доказывает пригодность панели для расчётной нагрузки.
В заводском описании KWD перечислены EPS, каменная и стеклянная вата как возможные сердечники. Это разные материалы: они отличаются структурой поверхности, впитыванием и механическим поведением. Название «сэндвич-панель» не делает их взаимозаменяемыми. Для каждого сочетания сердечника и облицовки нужна своя подтверждённая схема склеивания и контроля.
Металлическая трёхслойная сэндвич-панель не тождественна структурно-изоляционной SIP-панели с ОСП. У них могут отличаться конструкция, назначение, технология и испытания. На сайте Экотермикс уже есть отдельный разбор производства SIP-панелей. Здесь рассматриваем именно логику короткого ролика о промышленной сэндвич-панели и то, какие проверки остаются за кадром.
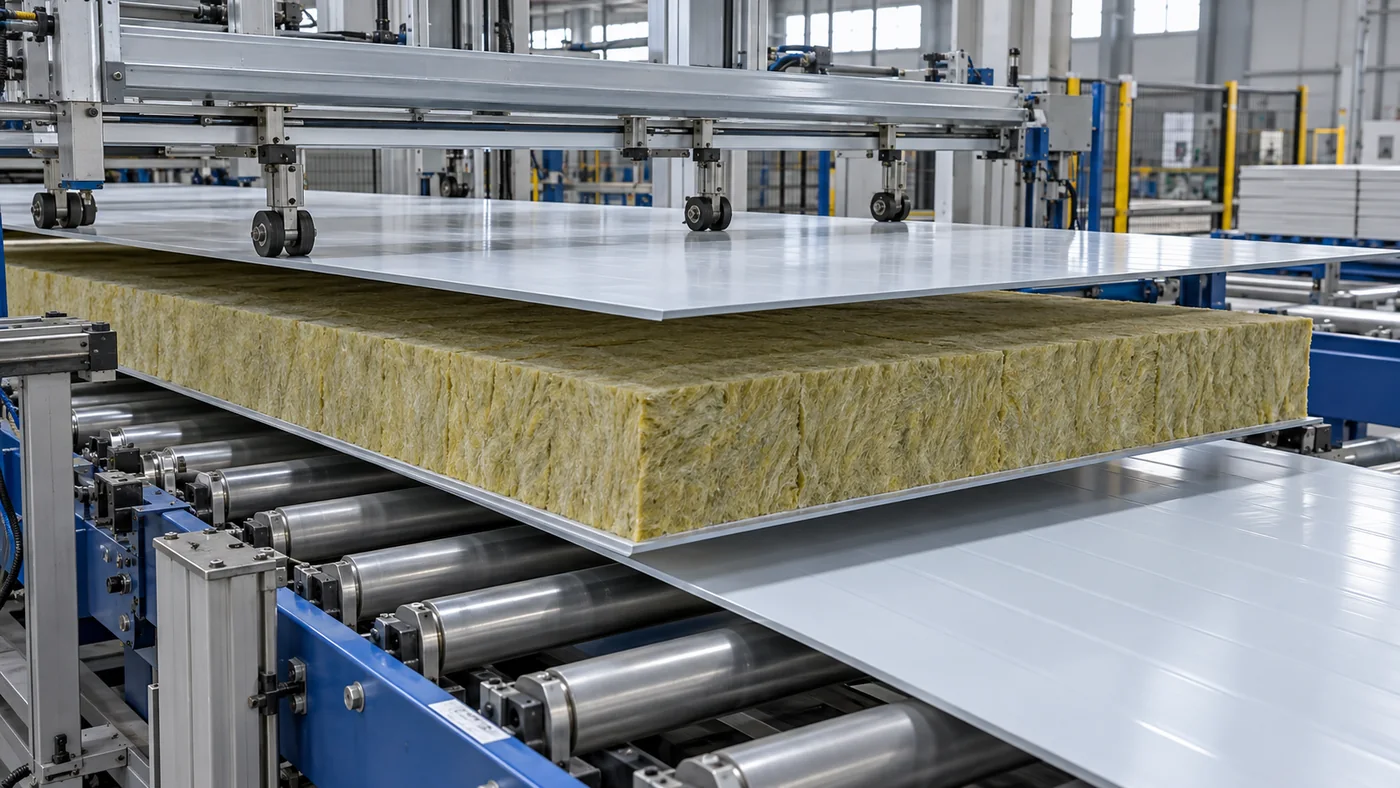
Две облицовки и готовый сердечник сходятся на линии. Иллюстрация не является кадром производства KWD.
Пять стадий за коротким заводским роликом
Описание KWD сводит процесс к выбору сердечника, ламинированию, прессованию и финальной проверке. Для технолога полезно разложить эту компактную схему на пять контрольных стадий. Это не поминутная расшифровка ролика и не регламент KWD, а вопросы, которые следует задать о любой рассматриваемой линии.
Первые три стадии можно смонтировать в несколько секунд. Четвёртая способна продолжаться намного дольше самого ролика. Поэтому заголовок «за 69 секунд» относится к продолжительности объяснения, а не к гарантированному времени изготовления панели. Даже если линия работает непрерывно, время пребывания конкретного участка в зоне прижима и последующее отверждение определяют по её технологической карте, а не по длительности видео.
Сердечник и облицовка до нанесения клея
Проверка начинается до запуска дозатора. Для облицовки важны не только материал и толщина, но и состояние именно той поверхности, к которой приклеивают сердечник. Пыль, масло, следы покрытия, конденсат или локальная деформация меняют контакт. Для минераловатного сердечника технолог смотрит плотность, целостность и ориентацию ламелей, отсутствие зазоров и нестабильных кромок. Для EPS — геометрию, поверхность и совместимость с выбранным клеем. Эти наблюдения не заменяют испытания, но помогают не запускать заведомо нестабильную сборку.
На видео можно распознать форму сердечника, но нельзя надёжно оценить его влажность, состав покрытия металла или сопротивление сдвигу. Если поставщик сырья меняется, название материала в накладной ещё не гарантирует прежнее сцепление. Производственный контроль связывает партию облицовки, партию сердечника и параметры нанесения с результатами панели. Тогда при дефекте можно найти причину, а не гадать по фотографии готового изделия.
Для разных сердечников особенно опасно механически переносить один режим. Например, пористая поверхность может потребовать иного распределения клея, чем гладкая металлическая. Но корректировку делают не «на глаз» и не на основании ролика другой фабрики: нужна пробная выработка на фактическом сочетании материалов, затем испытание собранной панели.
Клеевая граница которую камера почти не показывает
На схеме готовой панели клей занимает очень тонкую область между сердечником и облицовкой. Именно в ней важны смачивание, равномерность нанесения, время до сведения слоёв и контакт под прижимом. Средний расход по партии не показывает сухой угол: избыток в центре может компенсировать недостачу по кромке в отчёте о массе, но не в работе панели. Поэтому масса дозирования и карта нанесения проверяются вместе.
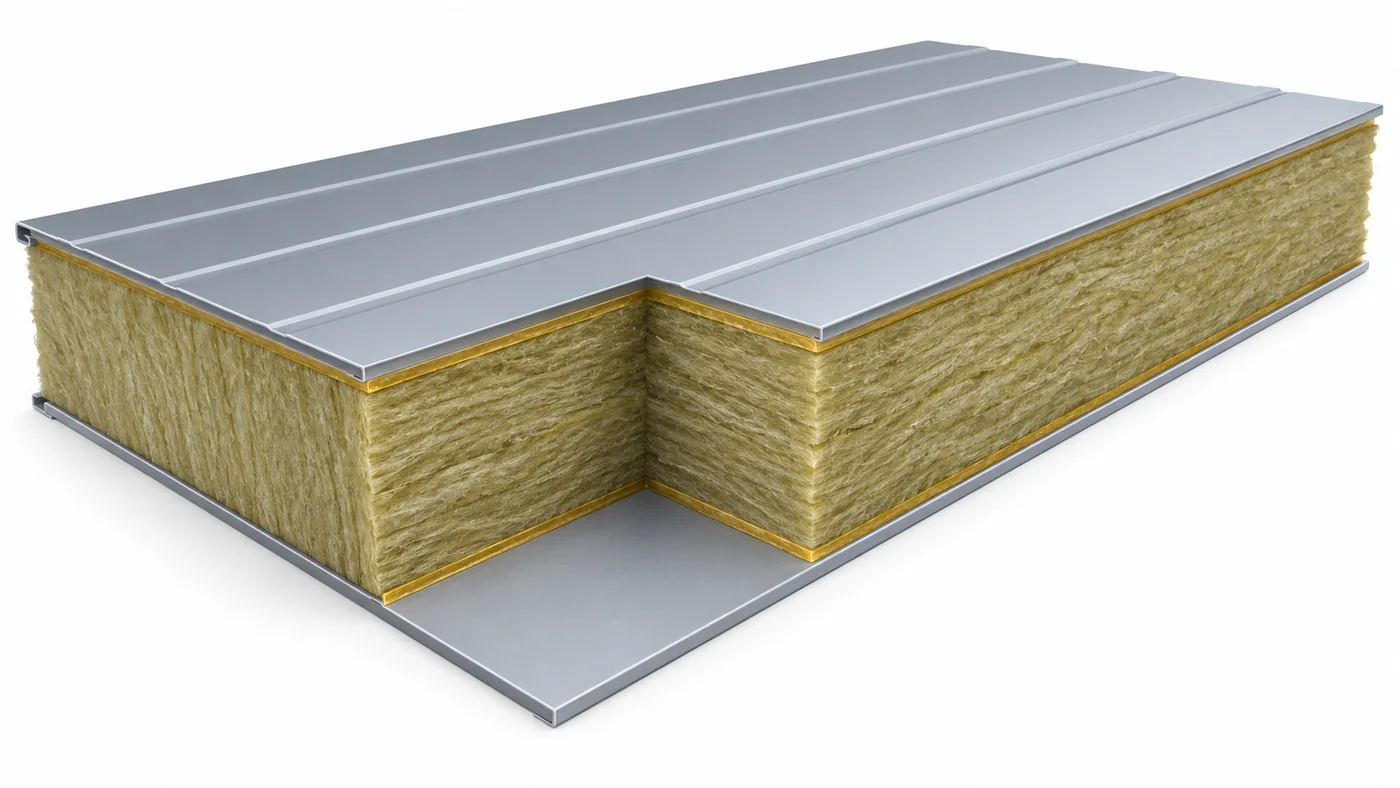
В трёхслойной панели качество обеих клеевых границ важно так же, как свойства сердечника и облицовок.
Мы выпускаем однокомпонентный полиуретановый клей ЭТМ СИП для промышленного изготовления панелей, стальных дверей и других заявленных сочетаний. В нашей технической инструкции ЭТМ СИП перечислены, среди прочего, минвата, стекловата, пенополистирол, ППУ, оцинкованная сталь, алюминий и ОСП. Система предназначена для периодического прессования. Отверждение связано с влагой воздуха либо технологически предусмотренным распылением воды. Это не основание считать, что тот же продукт применяется на непрерывной линии KWD, и не разрешение самостоятельно назначать дозу воды.
Короткий ролик может показать нанесение, но не состав клея, подготовку поверхности и рабочее окно конкретной модификации. Для ЭТМ СИП мы выпускаем варианты с разным временным режимом, чтобы подобрать их под производство; номер модификации и параметры фиксируют в техкарте после пробной склейки. Обобщать время одной модификации на все версии нельзя.
Для непрерывной линии с минераловатным сердечником рассматривают другие системы и отдельную документацию, а не автоматически переносят режим ЭТМ СИП.
Прессование и выдержка не одно и то же
Пресс обеспечивает контакт слоёв в период, когда клеевой состав формирует соединение. Слишком ранняя сборка без нанесённого по всей площади клея не создаст нужную границу; слишком поздний прижим может прийти после окончания рабочего окна. Излишний прижим не лечит загрязнённую поверхность или пропуски в нанесении. Режим задают с учётом конструкции, материала, температуры и времени пути от нанесения до пресса.
Важно различать две скорости. «Скорость линии» — движение материала по производству. «Время в зоне прижима» — сколько конкретный участок панели находится под требуемым контактом. Без длины участка, действительной скорости и технологического режима одно число не вычисляет другое. У периодического пресса цикл иной: панель собирают, загружают, выдерживают под заданными условиями и вынимают. Мы не знаем режимов KWD по короткому описанию и не подставляем их из чужой инструкции.
Выемка из пресса не всегда означает полное отверждение. Для нашего ЭТМ СИП техническая инструкция указывает ориентир около 24 часов при 20–25 °C и рекомендует после выемки выдерживать панель 16–20 часов до торцовки и ряда контрольных операций. Это сведения о конкретной системе в указанных условиях, не универсальное правило для любого клея и не утверждение о линии KWD. При иной температуре, влажности, облицовке или модификации фактическое окно подтверждают техническим отделом и пробной выработкой.
Как проверить панель после линии
Осмотр готовой панели нужен, но его недостаточно. Внешне можно увидеть геометрию, кромки, вмятины, перекос и явные зоны расслоения. Скрытая непроклеенная область внутри поверхности может остаться незаметной. Для подтверждения качества завод связывает визуальный контроль с выбранными испытаниями образцов, а образцы — с датой, сменой, партиями материалов и параметрами оборудования.
Если панель расслаивается, причина не обязательно «плохой клей». Возможны сухая кромка, загрязнение металла, влажный или нестабильный сердечник, несвоевременный прижим, недостаточная выдержка или несовместимость конкретного сочетания материалов. Характер разрушения образца может подсказать направление поиска, но одного фото отрыва недостаточно для окончательного диагноза. Нужны технологические записи и повторная контролируемая выработка.
Для партии разумно вести карту: какие участки и когда изготовлены, какой сердечник и облицовка использованы, какой клей и модификация, что показывал дозатор, был ли простой линии, где взяты образцы и каков результат испытания. Видео демонстрирует процесс; производственный журнал доказывает, что процесс был воспроизводимым в определённой партии.
Осмотр дополняют отбором образцов и записью параметров партии; иллюстрация не показывает результаты реальных испытаний.
Расход на учебном примере периодической панели
Для ЭТМ СИП ориентир расхода составляет 120–220 г/м² в зависимости от поверхности и метода нанесения. Значение для конкретной пары материалов определяют пробной выработкой; это не норма для любого полиуретанового клея. При расчёте особенно важно уточнить, относится ли выбранный расход к одной склеиваемой поверхности и как именно организовано нанесение. Ниже — учебный пример при допущении, что q задан на одну клеевую границу.
Формула без потерь: M = S × q × n / 1000, где M — масса клея в килограммах; S — площадь панели в квадратных метрах; q — подтверждённый расход в граммах на квадратный метр одной границы; n — число склеиваемых границ; 1000 переводит граммы в килограммы. Для трёхслойной панели с двумя облицовками n = 2. На 1 м² при q = 120–220 г/м² геометрическая потребность составляет 1 × (120–220) × 2 / 1000 = 0,24–0,44 кг без потерь.
Для панели размером 2,5 × 1,25 м площадь одной стороны S = 3,125 м². При тех же допущениях диапазон на две границы: 3,125 × (120–220) × 2 / 1000 = 0,75–1,375 кг клея без потерь. Это не готовая норма для KWD, непрерывной линии или конкретного заказа: фактические материал, рельеф, равномерность и технологические потери здесь не определены.
При планировании партии к этой базовой массе добавляют подтверждённые собственным производством потери, а не произвольный коэффициент из чужой статьи.
Проверять только итоговую массу недостаточно. Для контроля качества важны распределение клея, кромки, временная карта и испытание панели после выдержки. Экономия на клее или превышение среднего расхода не гарантируют прочный шов, если технология нарушена.
Что спросить у технолога после просмотра видео
Если ролик используется для оценки потенциального поставщика панели, попросите не только красивый кадр линии. Нужны конструкция панели и спецификация слоёв, перечень применяемых материалов, порядок входного контроля, карта нанесения, принятые рабочие времена, параметры пресса, условия выдержки и результаты испытаний по применимому для изделия методу. Для закупки важна возможность проследить конкретную поставленную партию до этих записей.
Если речь о подборе нашего клея, передайте технической команде Экотермикс тип сердечника и облицовки, их фактические марки и поверхности, размеры изделия, тип линии — периодическая или непрерывная, способ нанесения, климат цеха, временную карту сборки и требуемые испытания. После этого можно подобрать систему и выполнить пробную выработку. Не следует выбирать ЭТМ СИП только потому, что он упомянут рядом с видеосюжетом о другой фабрике.
Вопросы и ответы
1. Действительно ли сэндвич-панель делают за 69 секунд?
Нет оснований так считать. 69 секунд — продолжительность ролика KWD. Производственный цикл включает подготовку, формование, выдержку и контроль, которые могут выходить далеко за пределы экранного времени.
2. Что именно описано на странице видео KWD?
Страница перечисляет варианты сердечника EPS, каменную и стеклянную вату, ламинирование, прессование и осмотр готовой панели. Это редакционное описание, а не дословный протокол кадров или техкарта линии.
3. Можно ли по ролику понять марку клея?
Нет. На странице не подтверждено применение конкретной клеевой системы. Мы не приписываем KWD материалы Экотермикс и не переносим режимы нашего клея на показанную фабрику.
4. Чем сердечник отличается от облицовки?
Сердечник расположен между наружными слоями и влияет на теплоизоляцию, геометрию и передачу усилий. Облицовки формируют внешние поверхности и участвуют в работе панели. Их соединяют клеевые границы.
5. Почему нельзя взять один клей для EPS и минваты без проверки?
Материалы отличаются структурой поверхности, впитыванием и механическим поведением. Даже если клей заявлен для обоих, режим подтверждают на фактических марках сердечника и облицовки пробной выработкой и испытанием изделия.
6. ЭТМ СИП подходит для непрерывной линии из ролика?
В нашей технической инструкции ЭТМ СИП указан для периодического прессования. Автоматически считать его решением для непрерывной линии нельзя. Подбор для иной схемы требует отдельной системы и технического подтверждения.
7. Можно ли применить ЭТМ СИП к металлической облицовке?
Среди заявленных материалов есть оцинкованная сталь и анодированный алюминий. Совместимость конкретного покрытия металла и выбранного сердечника всё равно проверяют на реальных образцах до серии.
8. Что показывает средний расход клея?
Он показывает общую массу на заданную площадь при принятом способе учёта. Он не доказывает равномерное нанесение и отсутствие сухих кромок. Нужны контроль распределения и проверка панели.
9. Сколько клеевых границ у типовой трёхслойной панели?
Две: между первой облицовкой и сердечником и между сердечником и второй облицовкой. В расчёте массы важно не забыть обе, но при этом точно определить, на какую поверхность относится указанная норма расхода.
10. Можно ли расчёт ЭТМ СИП применять к клею другой марки?
Нет. Диапазон 120–220 г/м² относится к нашему ЭТМ СИП и зависит от поверхности и способа нанесения. Для другого состава используют его собственную документацию и пробную выработку.
11. Почему панель может расслоиться после внешне нормального прессования?
Возможны локальные пропуски клея, загрязнение или несовместимость поверхности, нарушение временного окна, влажность сердечника либо недостаточная выдержка. Причину устанавливают по образцам и записям процесса, а не по одному виду дефекта.
12. Что важнее в прессе — давление или время?
Параметры работают вместе с геометрией и состоянием слоёв. Увеличение одного числа не компенсирует сухой участок или загрязнение. Режим определяют для конкретной панели и системы, затем подтверждают испытаниями.
13. Можно ли торцевать панель сразу после пресса?
Для ЭТМ СИП наша инструкция предусматривает дополнительную выдержку 16–20 часов после выемки при указанной температуре до торцовки и некоторых проверок. Для других клеёв и условий решение берут из их собственной техкарты.
14. Как проверить скрытый непроклей?
Одного осмотра лицевой поверхности недостаточно. Программа контроля предусматривает отбор образцов из репрезентативных зон и испытания, выбранные для конструкции панели, с привязкой результатов к партии.
15. Зачем записывать партии сердечника и металла?
Так можно связать дефект или успешное испытание с реальным сочетанием материалов. При смене поставщика или покрытия металла прежний результат не следует считать автоматическим подтверждением новой комбинации.
16. Чем непрерывная линия отличается от периодического пресса?
На непрерывной линии слои движутся через технологические зоны; в периодическом процессе панель собирают и загружают в пресс отдельным циклом. Рабочее время клея и время контакта назначают по конкретной схеме, а не по одному названию панели.
17. Может ли видеоролик подтвердить прочность панели?
Нет. Он показывает внешний ход производства, но не протоколы испытаний, допуски и прослеживаемость партии. Для технической закупки эти документы важнее удачного монтажа.
18. Нужно ли увлажнять однокомпонентный клей?
ЭТМ СИП может отверждаться атмосферной влагой либо при предусмотренном распылении воды. Необходимость, способ и количество воды задают для конкретного процесса; добавлять её произвольно нельзя.
19. Есть ли универсальная норма расхода на квадратный метр панели?
Нет. Расход зависит от клея, числа границ, рельефа и впитываемости поверхностей, метода нанесения и потерь. Учебный расчёт выше основан только на заданном диапазоне ЭТМ СИП и оговорённых допущениях.
20. Какие данные прислать Экотермикс для подбора клея?
Укажите тип и марку сердечника, облицовку и её покрытие, размеры панели, тип линии, способ нанесения, температуру и влажность цеха, временную карту, требуемые испытания и текущие дефекты. Мы подберём материал после оценки этой связки и пробной выработки.
Вывод
Ролик KWD удачно показывает, что изготовление сэндвич-панели — последовательность работы с сердечником, облицовками, формованием и контролем. Но качество соединения не считывается с изображения готовой панели. Его подтверждают подготовкой поверхности, выбранной клеевой системой, правильным окном прессования, выдержкой и испытанием конкретной партии. Мы выпускаем ЭТМ СИП для периодического производства и готовы обсуждать применение после изучения конструкции панели и режима линии — без предположений о том, какие материалы использует KWD.


